


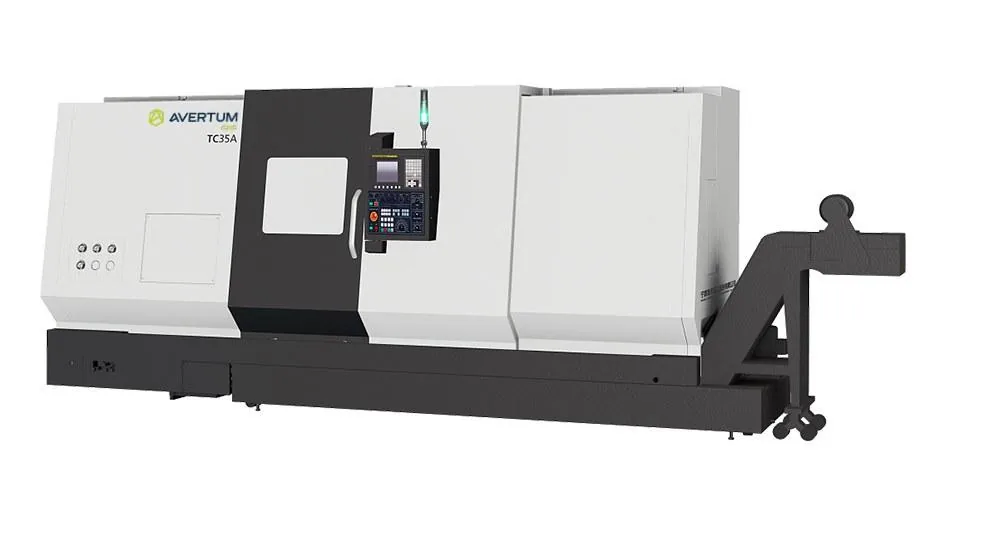
Что такое токарный станок по назначению? Токарный станок - это металлообрабатывающее оборудование для обработки резанием деталей тел вращения (валы, диски). Заготовка зажимается во вращающийся патрон, резец совершает линейное перемещение. Снимается слой металла, задается форма будущей детали - и из прутка или отливки формируется деталь нужного диаметра, с ровным торцом, фасками, отверстием и резьбой. Это станок под тип деталей, которые имеют ось вращения, вокруг которой совершается главное движение станка.
Станок подбирают под геометрию детали и требуемую производительность - от этого зависит, достаточно ли универсального станка или нужен станок с ЧПУ. Примеры дальше разобраны на моделях из каталога токарных станков с ЧПУ.
Ключевые выводы
- Токарный станок точит тела вращения. Признак отнесения детали к группе - наличие оси вращения, вокруг которой деталь совершает главное движение.
- Вращение заготовки - это главное движение при точении. Резец идет вдоль детали (ось Z) и поперек (ось X), срезая слой; его перемещение и есть подача.
- Базовый набор операций: точение, расточка, торцевание, отрезка, сверление в оси, нарезание резьбы.
- Под разовую деталь или ремонт достаточно универсального токарно-винторезного станка. Станок с ЧПУ берут там, где требуется высокая производительность при жестких допусках.
- Токарные станки с ЧПУ в каталоге permanent представлены сериями HTC и TC бренда AVERTUM и российской линией БСС. В зависимости от задач наши специалисты подберут подходящий вариант.
Что такое токарный станок простыми словами
Что такое токарный станок, если одним предложением: металлорежущий станок, где заготовку закрепляют, приводят во вращение и резцом срезают с нее металл. Так обрабатывают детали одного класса - тела вращения: вал, диск.
Как отличить токарную деталь от нетокарной
Деталь относят к токарной группе по наличию оси вращения. Если у детали есть цилиндрическая или коническая поверхность, за которую ее зажимают в патроне и обрабатывают за одно вращение, деталь токарная. Ступенчатый вал для редуктора, втулка скольжения, фланец, шкив под ремень попадают в группу по этому признаку сразу.
Выбор оборудования обусловлен параметрами детали и требуемой производительностью: диаметром, длиной, материалом и требованиями по точности. По этим параметрам определяют, подходит ли токарный станок и какая именно модель линейки.
Для чего нужен токарный станок и что на нем делают
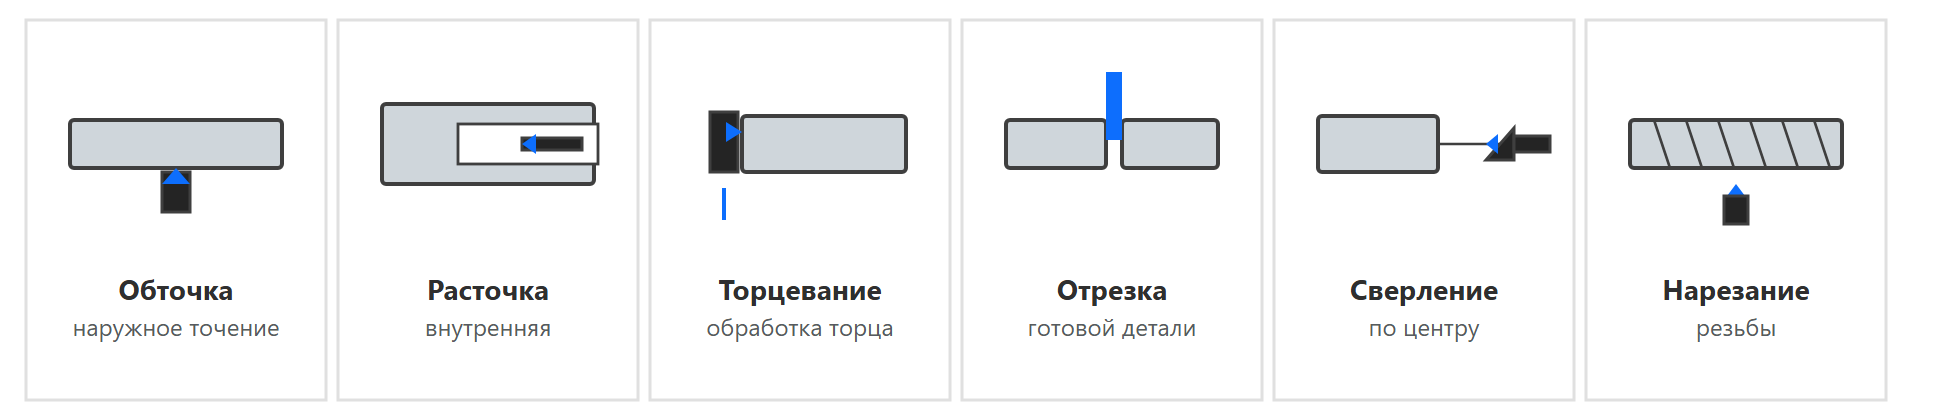
Назначение токарного станка - получить из заготовки деталь - тело вращения нужного размера и точности. На входе - пруток, отливка или поковка. На выходе - вал с точными шейками, втулка с расточенным отверстием, фланец с торцом и резьбой. Токарная обработка металла закрывает почти весь цикл по такой детали: наружный диаметр, отверстие, торец, канавку, резьбу.
Припуск снимают слой за слоем до чертежного размера. Чем ближе заготовка по форме к готовой детали, тем меньше металла уходит в стружку и тем короче цикл, поэтому под повторяемый выпуск заготовку подбирают заранее - прокатный пруток, отливку или поковку.
Операции токарной обработки
| Операция | Что делает | Что получаем |
|---|---|---|
| Обточка (наружное точение) | срезает наружный слой заготовки | цилиндр, конус или фасон нужного диаметра |
| Расточка (растачивание) | обрабатывает внутреннюю поверхность | отверстие большего или точного размера |
| Торцевание (подрезка торца) | обрабатывает плоскость на торце детали | ровный торец, длину по размеру |
| Отрезка | отделяет деталь от прутка | готовую отрезанную деталь |
| Сверление по оси | сверло идет по оси вращения | отверстие по центру |
| Нарезание резьбы | резцом, метчиком или плашкой по профилю | резьба снаружи и внутри детали |
Где токарная операция стоит в маршруте детали
Токарная обработка редко бывает единственной операцией. Типовой маршрут выглядит так: заготовка (пруток, отливка, поковка) - токарная обработка, где получают базовые поверхности вращения и основные размеры - при необходимости фрезерная и сверлильная обработка граней, пазов и отверстий вне оси - термообработка - шлифовка тех поверхностей, где допуск и шероховатость выходят за возможности точения.
Позиция токарной операции в этом маршруте объясняет ее значение: именно на ней формируются базы, от которых потом отсчитываются все остальные размеры. Ошибка в базовой поверхности переходит дальше по маршруту и на финишных операциях уже не исправляется. По этой же причине станок с приводным инструментом схлопывает часть маршрута: фрезерные элементы выполняются на том же установе, и погрешность их взаимного расположения с базой не накапливается.
Черновое и чистовое точение
Точение делят на черновое и чистовое. Сначала снимают основной припуск при большей глубине, затем доводят поверхность до размера и требуемой шероховатости. От чистового прохода зависит, пойдет ли деталь сразу в сборку или потребует последующей шлифовки.
Границу возможностей точения задают требуемая шероховатость и допуск, но она не фиксирована числом и зависит от класса станка: у высокоточного оборудования проходит заметно дальше, чем у станков общего назначения. Практический признак один: если чистовой проход не выводит поверхность в требуемый класс шероховатости или не держит допуск стабильно от детали к детали, назначают шлифовку. На универсальном станке размер обеспечивают квалификация и опыт токаря, на станке с ЧПУ - управляющая программа и жесткость системы.
Отдельный параметр, который оценивают до начала обработки, - отношение длины детали к диаметру. Длинный тонкий вал прогибается под резцом и требует второй опоры, короткая массивная втулка обрабатывается консольно, только в патроне. Пороговые значения этого отношения и схемы установки разобраны в статье об устройстве токарного станка с ЧПУ.
Обрабатываемый материал преимущественно металлический: сталь, чугун, цветные сплавы. Дерево и пластик также точат, но это отдельное направление со своими станками, к промышленной металлообработке почти не относящееся.
Приводной инструмент и фрезерные операции на токарном станке
Индекс MC в шифре модели обозначает приводной инструмент - например, TC35AMCx1500 или HTC300IIMCx580. Обратное неверно: приводной инструмент несут и модели без этого индекса, скажем HTC200IIx560MY, у которой в карточке заявлены отдельные обороты и мощность привода инструмента. Смысл узла один: инструмент на револьверной головке получает собственный привод вращения, поэтому прямо на токарной операции станок фрезерует лыски и шпоночные пазы, сверлит радиальные отверстия и нарезает резьбу метчиком. Деталь при этом не снимают и не переносят на фрезерный станок.
Ценность приводного инструмента измеряется допуском на взаимное расположение поверхностей: на детали, где радиальные отверстия и лыски жестко привязаны к оси вращения, перенос на второй станок отпадает по точности.
Как работает токарный станок - принцип точения
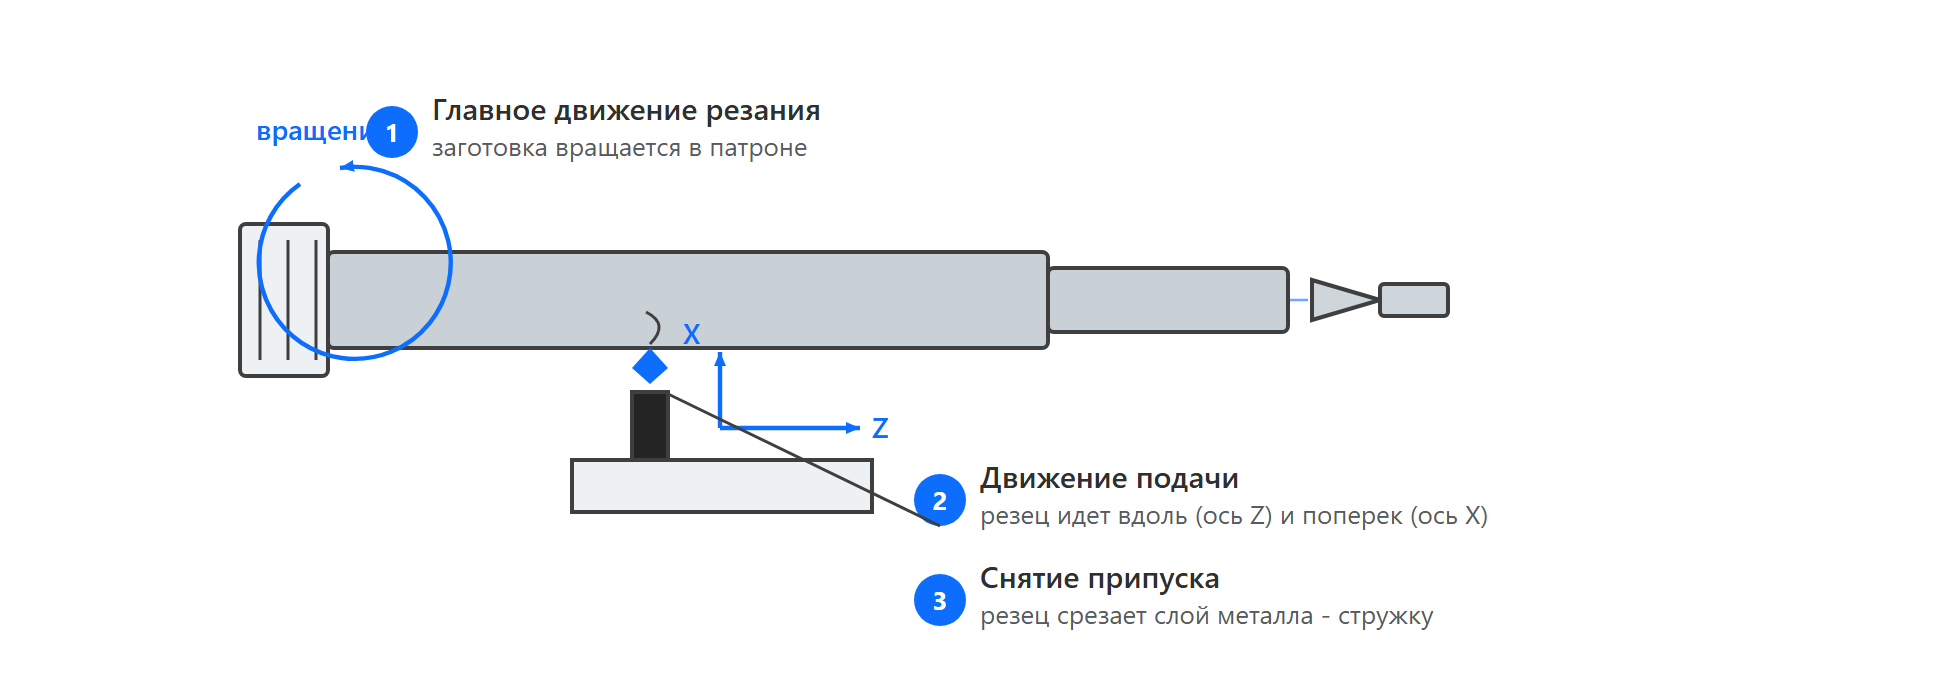
Механика точения сводится к двум движениям. Главное - вращение заготовки, его задает шпиндель, именно оно снимает металл. Второе - движение подачи: резец плавно перемещается и непрерывно срезает слой. Так реализован принцип работы токарного станка.
Резец перемещается по двум осям: Z - продольная подача вдоль оси вращения, X - поперечная, врезание на глубину и отвод. В базовом станке с горизонтальным шпинделем оси Y, как правило, нет: она требуется только при добавлении фрезерных операций.
Скорость съема металла задают три величины - режимы резания. Скорость резания зависит от частоты вращения и диаметра детали. Подача - величина смещения резца за один оборот. Глубина резания - слой, снимаемый за проход. Сочетание трех величин определяет производительность, шероховатость поверхности и стойкость резца. Ошибка в выборе режима ведет к браку детали или ускоренному износу инструмента.
Повторяемый размер обеспечивают жесткость несущей системы и точность привода подачи, а не паспортная частота вращения. У станка с ЧПУ перемещениями резца управляет программа, а не токарь вручную, - отсюда стабильность размеров от детали к детали.
В зону резания подают смазочно-охлаждающую жидкость (СОЖ): она смазывает, отводит тепло и повышает стойкость резца. По виду стружки токарь определяет, верно ли подобран режим. Если в детали есть мелкие или глубокие отверстия, к системе СОЖ предъявляются отдельные требования - вплоть до подачи жидкости через инструмент, иначе стружка задерживается в отверстии и ломает инструмент.
Частота вращения шпинделя зависит от модели и диаметра детали. В линейке токарных с ЧПУ, которые мы представляем, частота вращения находится в диапазоне от 2 000 до 4 500 об/мин. У компактного TC25IIx1000 - 4 500 об/мин при крутящем моменте 140/250 Нм, у тяжелого TC40Ax1500 с редуктором - 2 000 об/мин при моменте до 3 574 Нм. Разница по оборотам чуть больше двух раз, по моменту - больше чем в десять: чем крупнее и тяжелее заготовка, тем ниже рабочая частота вращения и тем важнее момент на шпинделе.
Из чего состоит токарный станок
Устройство и назначение токарного станка связаны напрямую: каждый узел отвечает за свою часть обработки детали. Станина - несущая база, удерживающая геометрию; у серий HTC II и TC II она литая наклонная, как правило чугунная, у высокоточной БСС 100 - композитная. Шпиндельная (передняя) бабка передает вращение заготовке, установленной в патроне. Суппорт несет и перемещает инструмент: на универсальном станке - резцедержатель, на станке с ЧПУ - револьверную головку с автоматической сменой, 8 позиций у HTC150IIx290 и 12 у остальных моделей с головкой; у БСС 100 револьверной головки нет вовсе, там иная инструментальная архитектура. Задняя бабка служит дополнительной опорой для придания жесткости конструкции при обработке длинной детали. Система ЧПУ управляет циклом по загруженной программе.
Как устроены станина, шпиндель, суппорт, револьверная головка и задняя бабка, чем различаются типы привода шпинделя и в каком порядке подбирают станок под деталь - в статье про устройство токарного станка с ЧПУ.
Какие бывают токарные станки
Токарно-винторезный станок выполняет и точение, и нарезание резьбы, отсюда и название. Токарно-револьверные несут многопозиционный держатель инструмента и рассчитаны на повторяемые детали с большим числом переходов. Лоботокарные и карусельные обрабатывают крупные диски и детали большого диаметра. Токарные обрабатывающие центры с ЧПУ берут под сложную геометрию и автоматическую смену инструмента.
Где применяют токарные станки
Отрасли различаются деталями, но не принципом - везде это тело вращения под конкретную задачу:
- машиностроение - передаточные валы, втулки скольжения, шкивы, фланцы, цилиндрические зубчатые колеса;
- автомобилестроение - ступицы, тормозные диски, поршни, болты и гайки с точной резьбой;
- приборостроение и медтехника - микровалы, шпиндели, корпуса датчиков, точные втулки;
- ремонт и инструментальное производство - восстановленные валы и втулки, оправки, детали пресс-форм.
Крайние случаи задают границы линейки. Тяжелое и энергетическое машиностроение - валки прокатных станов, колесные пары, роторы турбин: там нужен запас по массе заготовки и крутящему моменту. Приборостроение - противоположный полюс: деталь малогабаритна, а допуски измеряют в микронах.
На примере нашей линейки видно, как отрасль определяет выбор станка. Высокоточная БСС применяется там, где нужны мало- и среднеразмерные детали повышенной точности: приборостроение, медтехника, оборонная промышленность, малый бизнес. Тяжелые TC предназначены для автомобильных деталей, длинных валов и заготовок большого диаметра - где требуется запас по крутящему моменту и длине обработки. HTC применяют, когда важны точность и минимальные вибрации на чистовых операциях.
Станок под тонкий вал датчика и станок под метровый вал прокатного стана - разные машины, хотя оба токарные, и разводит их не принцип обработки, а требуемая жесткость и режимы.
Когда нужен станок с ЧПУ, а когда хватает универсального
Выбор между универсальным станком и станком с ЧПУ определяют два фактора - требуемая производительность и требуемая повторяемость размеров.
Универсального токарно-винторезного станка достаточно, когда:
- деталь разовая, повторяемость от детали к детали не требуется;
- форма простая - втулка, кольцо, гладкий вал без сложного профиля;
- допуски мягкие, порядка десятых долей миллиметра;
- задача ремонтная, номенклатура меняется каждый день.
Станок с ЧПУ (числовое программное управление) нужен, когда:
- нужна производительность, которую ручная работа не обеспечивает;
- деталь повторяется, и размер должен воспроизводиться от детали к детали;
- геометрия сложная, с контуром и переходами;
- допуски жесткие, а переналадка между деталями должна занимать минуты.
Обратная сторона автоматизации - цена ошибки. На универсальном станке брак локален: испорчена одна деталь, сломан резец. На станке с ЧПУ ошибка в программе или наладке тиражируется: один неверный кадр - и в брак уходит весь выпуск до момента, когда ошибку заметят. Отсюда роль наладчика: он ставит программу, подбирает инструмент, отлаживает первые детали и только после этого передает станок оператору.
Есть и промежуточный случай: ЧПУ берут не ради объема выпуска, а ради скорости перехода с детали на деталь. Новую деталь запускают загрузкой программы, без длительной ручной перестройки станка. Для участка с ежедневно меняющейся номенклатурой выигрыш набирается на переналадках, а не на времени цикла. Применение ЧПУ оправдано и в единичном производстве, если деталь сложная и требует высокой точности.
| Критерий | Универсальный станок | Станок с ЧПУ |
|---|---|---|
| Кто задает режимы | токарь вручную, маховиками | управляющая программа |
| Кто у станка | токарь | оператор, до него - наладчик и программист |
| Повторяемость | зависит от квалификации токаря | воспроизводится от детали к детали |
| Производительность | ограничена ручными приемами | задается программой и жесткостью станка |
| Геометрия | простая - вал, втулка, кольцо | сложная, контурная |
| Цена ошибки | локальна, одна деталь | тиражируется до момента обнаружения |
| Переналадка | ручная перестройка станка | загрузка другой программы |
Если по совокупности признаков нужен станок с ЧПУ, дальше выбирают конструктивное семейство. В нашем каталоге их три: HTC II на мотор-шпинделе - под точность и чистовую обработку; TC II на ременном приводе либо редукторе - от средних деталей до тяжелых валов; российская линия БСС - высокоточная, с линейными приводами подач. Числовые диапазоны линейки и разбор узлов приведены в статье об устройстве токарного станка, полная таксономия - в статье о классификации.
Что дает автоматизация помимо повторяемости размеров: инструмент меняет револьверная головка по программе, без остановки цикла, а с барфидером станок точит деталь за деталью без участия человека в загрузке. У высокоточного станка БСС 100 пруток подается напрямую через мотор-шпиндель, а точность позиционирования и повторяемость равны 0,003 мм - это тот случай, когда каждая деталь должна повторять предыдущую с гарантией. Серии HTC и TC - это бренд AVERTUM, который permanent официально представляет в России.
Порядок выбора токарного станка и границы его применимости
Последовательность отбора идет от детали к каталогу:
- Есть ли у детали ось вращения. Нет - задача не токарная, деталь уходит на фрезерный станок или обрабатывающий центр.
- Геометрия и набор поверхностей: наружный диаметр, отверстие, торец, канавка, резьба. Отсюда следует необходимое число осей и нужен ли приводной инструмент.
- Габарит заготовки. Диаметр и длина сверяются с размерами рабочей зоны - диаметром присоединяемого патрона и длиной обработки.
- Материал и требования по точности. Они выводят на режимы резания и жесткость станка.
- Наличие мелких и глубоких отверстий. Здесь смотрят на привод револьверной головки и давление СОЖ: заложить их в конфигурацию при заказе проще, чем дооснащать станок после поставки.
Развилка между универсальным станком и станком с ЧПУ решается не отдельным шагом: требуемая производительность проходит через все шаги сразу и на каждом отсекает часть моделей.
Границы у токарного станка тоже вполне определенные, и их полезно знать до постановки задачи. Он не заменяет шлифовку там, где чистовой проход не выводит поверхность в требуемый класс шероховатости или не держит допуск стабильно. Он не обрабатывает деталь, у которой нет базы вращения. Плоские грани, пазы и радиальные отверстия он выполняет только при наличии приводного инструмента - и в этом случае решающим оказывается не перечень операций, а сокращение числа установов.
В этих границах токарная обработка закрывает почти весь цикл по телу вращения: от прутка или отливки до готовой детали с резьбой и расточенным отверстием.
Вопросы и ответы
Что такое токарный станок простыми словами?
Токарный станок - металлорежущее оборудование для обработки деталей-тел вращения: валов, втулок, фланцев, дисков. Заготовку зажимают, вращают вокруг оси и снимают лишний металл резцом. Такую обработку называют точением. Деталь относят к токарным, если у нее есть ось вращения.
Для чего нужен токарный станок?
Он нужен, чтобы из прутка, отливки или поковки получить готовое тело вращения нужного размера и точности - вал, ось, втулку, фланец, шкив. Токарный станок формирует наружный диаметр, растачивает отверстие, подрезает торец и нарезает резьбу. По сути закрывает почти весь цикл по такой детали.
Что делают на токарном станке?
Базовый набор - обточка наружной поверхности, расточка отверстия, торцевание, отрезка, сверление по оси и нарезание резьбы. Из них получают валы и оси, втулки, фланцы и диски, шкивы, гильзы и стаканы; заготовку зубчатого колеса тоже точат, а зубья нарезают уже на другом оборудовании. Станки с приводным инструментом добавляют фрезерные и сверлильные операции.
Как работает токарный станок?
На двух движениях. Главное - вращение заготовки: ее приводит во вращение шпиндель. Второе - подача: резец плавно перемещается вдоль детали (ось Z) и поперек (ось X) и непрерывно срезает слой металла. У станка с ЧПУ этими перемещениями управляет программа, а не токарь вручную.
Как отличить токарную деталь от нетокарной?
По наличию оси вращения. Если у детали есть цилиндрическая или коническая база, которую можно зажать в патроне и обработать за одно вращение, деталь токарная. Плоские грани сами по себе из группы не выводят: шестигранную гайку точат на токарном станке. Из группы выводит отсутствие базы вращения - например, корпус из плиты.
Чем токарный станок с ЧПУ отличается от универсального?
На универсальном токарно-винторезном станке обороты, подачу и глубину резания задает токарь вручную - маховиками. На станке с ЧПУ те же движения задает управляющая программа, а за оператором остаются установка заготовки и запуск цикла. Отсюда высокая производительность, повторяемость размеров и быстрая переналадка загрузкой новой программы.
Когда нужен станок с ЧПУ, а когда достаточно универсального?
Универсального хватает на разовую деталь, простую геометрию и ремонт при мягких допусках. Станок с ЧПУ берут там, где нужна высокая производительность при жестких допусках и сложном контуре. Обратная сторона: на ЧПУ ошибка наладки тиражируется на всю партию, поэтому наладке и первым деталям уделяют отдельное внимание.

