


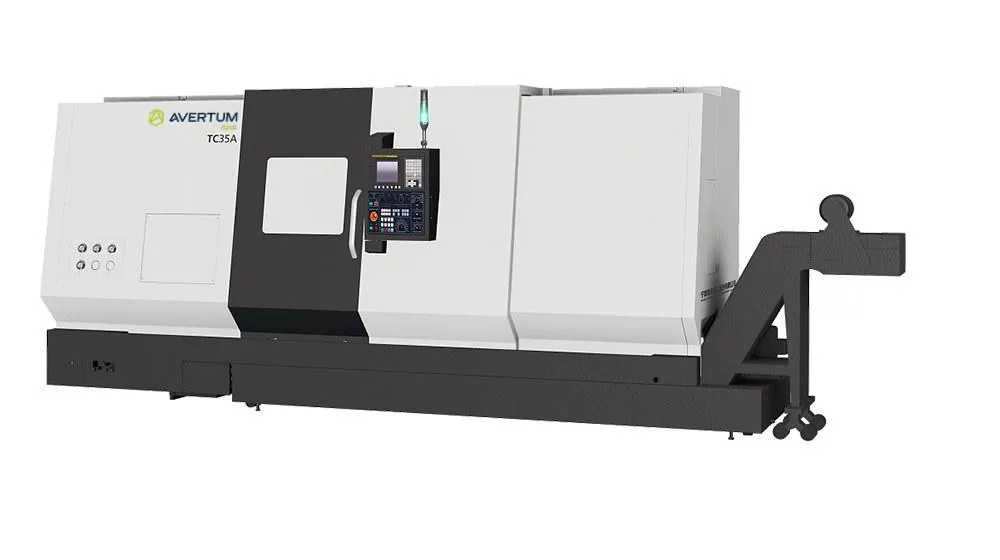
Токарный станок с ЧПУ предназначен для обработки тел вращения - к ним относятся валы, втулки, фланцы: заготовка вращается в шпинделе, а резец по управляющей программе снимает металл. Устройство токарного станка с ЧПУ содержит пять основных узлов: станина, передняя бабка со шпинделем, задняя бабка, револьверная головка либо инструментальный суппорт и система ЧПУ. Разберем их на конкретных моделях из каталога токарных станков с ЧПУ, которые permanent официально представляет в России.
Выбор оборудования обусловлен параметрами детали и производительностью - это диаметр, длина, материал и количество деталей в серии.
Ключевые выводы
- Ключевое отличие от универсального станка - отсутствие механических органов управления (рукояток продольной и поперечной подачи с лимбами) и управление по программе на G-коде.
- На точность обработки детали влияют три составляющие: жесткость станины, система ЧПУ и тип привода шпинделя.
- Наиболее распространены три типа привода шпинделя: мотор-шпиндель, ременной и редуктор. К важным параметрам шпинделя относятся также диаметр присоединяемого патрона, частота вращения и мощность. В зависимости от задач наши специалисты подберут подходящий вариант.
- Число позиций револьверной головки зависит от модели: 8 у HTC150IIx290, 12 у остальных моделей с головкой. У БСС 100 револьверной головки нет - там иная инструментальная архитектура.
- Токарные станки нашей линейки укладываются в такие характеристики: максимальный диаметр обработки 300-800 мм, частота вращения шпинделя 2 000-4 500 об/мин, мощность шпинделя 11-37 кВт, крутящий момент 140-3 574 Нм.
Что такое токарный станок с ЧПУ и чем он отличается от универсального
Токарный станок с ЧПУ снимает металл резцом с вращающейся заготовки, при этом управляющая программа (ЧПУ - числовое программное управление) определяет обороты, подачи, координаты и смену инструмента. Принцип точения тот же, что и у универсального токарно-винторезного станка: заготовка вращается, резец движется по линейным осям и слой за слоем снимает припуск.
Различие лежит в управлении. На универсальном станке токарь вручную вращает маховики, настраивает гитару сменных колес и переключает режимы в коробке подач - и точность здесь держится на его квалификации. На станке с ЧПУ ту же функцию выполняет стойка: она определяет траекторию в соответствии с загруженной программой и перемещает резец по двум осям - X (поперек детали) и Z (вдоль оси). За оператором остается установка заготовки в оснастку и запуск цикла.
Конструктивно переход виден по органам управления: на станке с ЧПУ нет рукояток продольной и поперечной подачи с лимбами, которыми токарь задает перемещения вручную. Отсюда четыре результата - высокая производительность, снижение влияния человеческого фактора, повторяемость размеров от детали к детали и быстрая переналадка загрузкой другой программы.
Числовое управление меняет и устройство токарного станка с ЧПУ по сравнению с универсальным. Резцедержатель уступает место револьверной головке с автоматической сменой инструмента, а функцию гитары сменных колес и коробки подач принимает на себя система ЧПУ. На месте ходового винта с ручным приводом оказываются серводвигатели с шарико-винтовой передачей (ШВП) или линейные приводы. Набор узлов при этом близок, а вот принцип работы иной.
Режимы резания - скорость, подача и глубина - на универсальном станке выставляют вручную, а в программе ЧПУ они прописаны для каждого прохода и повторяются от детали к детали. Отсюда стабильное качество поверхности в серии. Эти же режимы вместе с материалом заготовки задают требования к жесткости станка, и на них опираются при подборе оборудования.
Серии токарных с ЧПУ HTC и TC относятся к бренду AVERTUM, который permanent официально представляет в России, а БСС - это российское производство с декларацией РФ. В разделе собрано 24 модели трех конструктивных семейств: HTC II с мотор-шпинделем, TC II с ременным приводом или редуктором и высокоточная БСС, где мотор-шпиндель сочетается с линейными приводами подач. Единого устройства у станка нет - оно определяется семейством и задачей.
Оправдывается переход на ЧПУ прежде всего там, где требуется высокая производительность. Одну втулку выточит и опытный токарь на универсальном станке, тогда как партию из тысячи одинаковых деталей со сложным профилем без ЧПУ выпустить трудно. Вместе с тем применение ЧПУ оправдано и в единичном производстве - если деталь сложная и требует высокой точности: под новую деталь программу можно быстро изменить без длительной переналадки, а процент брака при этом снижается.
Из чего состоит токарный станок с ЧПУ и его основные узлы
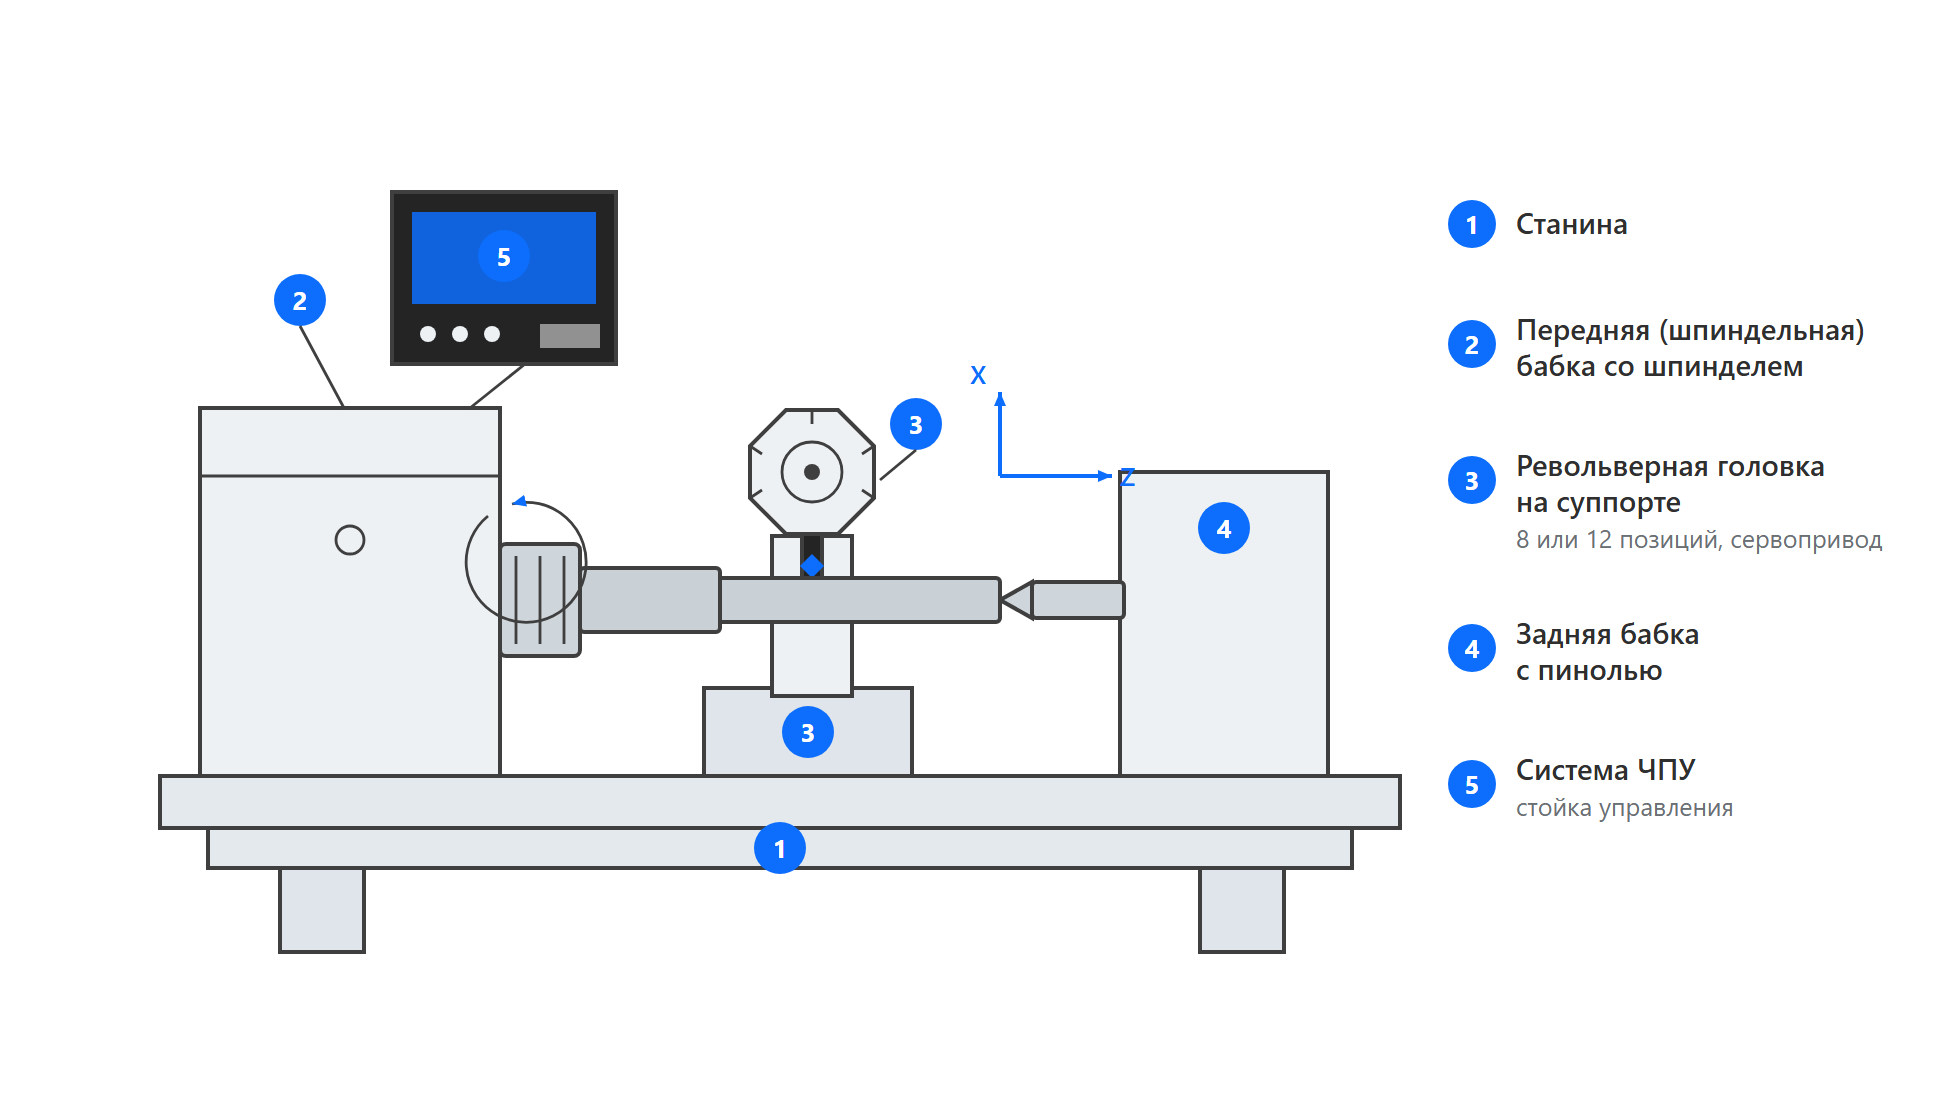
Основные узлы токарного станка с ЧПУ разобраны ниже по функциям: что узел делает, от чего зависит его исполнение в конкретной модели и на что это влияет при подборе.
Станина - основа жесткости
Станина служит несущей базой, на которой установлены все прочие узлы. Она удерживает геометрию, гасит вибрации, воспринимает усилия резания и отводит тепло из зоны обработки. Во многом именно от нее, а не от паспортных оборотов, зависит, какую деталь станок обработает без вибраций и с заданной шероховатостью поверхности.
У серий HTC II и TC II станина литая наклонная (как правило чугунная): литой чугун хорошо гасит колебания, а наклон разгружает рабочую зону и помогает стружке уходить вниз. В высокоточной линейке БСС 100 станина композитная - такой материал гасит вибрацию и меньше подвержен температурному расширению, что критично для прецизионных деталей.
Встречается и третий вариант исполнения - сварная станина. По жесткости и виброгашению она уступает литой, поэтому в нашей линейке не представлена: под тяжелые режимы резания и удержание геометрии выбирают литое или композитное основание. Станина токарного станка - это всегда конструктивный выбор под задачу.
Передняя бабка и шпиндельный узел
Передняя (шпиндельная) бабка - это неподвижный узел, в котором установлен шпиндель. Шпиндель токарного станка передает заготовке, установленной в патроне, вращение и крутящий момент, опираясь на радиальные и осевые подшипники. От качества шпиндельного узла зависит величина биения при вращении и то, какую нагрузку узел выдержит при выполнении токарной операции.
Вторая функция узла - угловое позиционирование: шпиндель не только вращается, но и точно останавливается в заданном положении по оси C. Это необходимо для нарезания резьбы и работы приводным инструментом. Конус шпинделя от модели к модели различается - например, A2-8 у модели с мотор-шпинделем HTC300IIx580 и A2-11 у тяжелого TC40Ax1500.
Диаметр присоединяемого патрона вместе с длиной обработки задает размеры рабочей зоны, то есть определяет, поместится ли деталь в станок физически, - и наравне с частотой вращения и мощностью шпинделя относится к параметрам, по которым оборудование сверяют с чертежом. Зажим детали выполняется чаще всего гидравлически, для серийной работы гидропатрон удобен.
Инструментальная группа - суппорт и револьверная головка
Суппорт токарного станка отвечает за перемещение инструмента, и кинематика этой группы устроена так: по направляющим осей Z и X перемещаются каретки, на которых установлен суппорт. Дальше конструкция расходится по типу станка. На универсальном суппорт несет резцедержатель, как правило на четыре резца. На станке с ЧПУ на суппорте закреплена револьверная головка: сама она по осям не перемещается, координаты задают приводы подач. Поэтому в перечне узлов эта позиция и записана как револьверная головка либо инструментальный суппорт - в зависимости от исполнения станка.
Если на универсальном станке салазки передвигает токарь с помощью маховиков, то на станке с ЧПУ их перемещают серводвигатели через ШВП, а в высокоточной линии - линейные приводы, обеспечивающие высокую точность позиционирования в соответствии с программой.
Тип направляющих зависит от модели, единого решения для всей линейки нет: направляющие качения применены у HTC150IIx290, HTC200IIx360 и HTC200IIx560, скольжения - у HTC300IIx580 и станков серии TC. Тип уточняют по карточке конкретной модели. Скольжение дает большую площадь контакта: под нагрузкой такие направляющие лучше гасят вибрацию и держат тяжелые режимы резания, проигрывая в скорости холостых перемещений. Качение выигрывает в динамике и подходит для циклов с частыми переходами и короткими рабочими ходами.
С этим связана частая ошибка при выборе: покупатель ориентируется на обороты шпинделя и максимальный диаметр обработки, тогда как результат нередко определяет жесткость несущей системы - станины, суппорта и направляющих. Недостаточная жесткость дает вибрацию, а вибрация оборачивается несоответствующей шероховатостью поверхности детали и, как следствие, браком.
Задняя бабка и пиноль
Задняя бабка выполняет роль второй опоры для длинной детали. При точении длинномерных валов, зажатых только в патроне, вал прогибается даже при небольшом усилии резца - он начинает бить, появляются вибрации. Поджимая свободный конец заготовки, задняя бабка убирает прогиб и повышает жесткость всей системы.
Внутри задней бабки перемещается пиноль - вал с конусом на конце, в который устанавливают центр для поджима заготовки. На станке с ЧПУ задняя бабка работает как опорный узел, а сверление выполняет инструмент револьверной головки. Ход задней бабки, конус пиноли и наличие привода перемещения зависят от модели: например, у HTC300IIx580 ход задней бабки 500 мм, а у тяжелого TC40Ax1500 - 2 400 мм; конус пиноли в линейке - MT.NO.4 или MT.NO.5.
Схему установки выбирают по соотношению длины заготовки L к ее диаметру d. Пороги ориентировочные, в справочной литературе границы различаются и уточняются под жесткость конкретного станка и требования к точности.
| Соотношение L/d | Схема установки |
|---|---|
| примерно до 3-4 | консольно в патроне, без второй опоры |
| примерно от 3-4 до 10 | в патроне с поджимом центром задней бабки либо в центрах |
| свыше 10 | в патроне и центре задней бабки с дополнительной опорой на люнет |
Револьверная головка - многопозиционный держатель инструмента с автоматической сменой: станок поворачивает головку и подставляет к детали нужный инструмент, не останавливая цикл. Число позиций в нашей линейке - 8 или 12 в зависимости от модели: 8 у HTC150IIx290, 12 у HTC200IIx360, HTC200IIx560, HTC300IIx580 и станков серии TC. Количество мест ограничено размером самой головки, а ее размер - размером станка, поэтому под широкую номенклатуру инструмента подбирают станок соответствующего типоразмера. У высокоточного станка БСС 100 револьверной головки нет вовсе: там иная инструментальная архитектура с автоматической сменой, а пруток диаметром до 42 мм подается напрямую через мотор-шпиндель, что позволяет встроить станок в линию с барфидером или барпуллером.
Крепление инструмента реализуют по двум системам: VDI с цилиндрическим хвостовиком и зубчатой рейкой (DIN 69880) для быстрой смены и BMT на болтах. Более высокие жесткость и повторяемость дает BMT, что особенно важно под мощный приводной инструмент. На части позиций головка несет не только резцы, но и вращающиеся фрезы со сверлами - это и есть фрезерная функция токарного станка.
Система ЧПУ - управляющий центр станка
Стойка ЧПУ считывает управляющую программу и переводит ее в движение узлов: задает траекторию, обороты шпинделя, координаты по осям и смену инструмента.
Конкретная стойка определяется исполнением и указана в карточке модели: на TC40Ax1500 это FANUC 0i-TF, на HTC150IIx290 - FANUC без указания версии. Там, где система в карточке не заявлена, исполнение уточняют при заказе. Управляющую программу на G-коде пишет программист - вручную для простых деталей либо в CAM-системе для сложной геометрии. Наладчик устанавливает программу на станок, подбирает инструмент, отлаживает первые детали партии и передает станок оператору.
Три типа привода шпинделя и как выбрать под деталь

Наиболее распространены три типа привода шпинделя. Различает их способ передачи момента от двигателя к шпинделю, а выбирают их под характер операции, а не под абстрактную мощность.
| Тип привода | Под какую задачу выбирают | Пример модели в линейке |
|---|---|---|
| Мотор-шпиндель (серия HTC II) | Минимальное биение и высокая чистота обработки | HTC300IIx580 |
| Ременной (серия TC II) | Средние требования к точности при ограниченном бюджете | TC35Ax1500, TC25IIx1000 |
| Редуктор (тяжелые модели) | Высокая производительность при большом съеме металла | TC40Ax1500 |
Мотор-шпиндель - прямой привод: двигатель встроен непосредственно в шпиндель, без ремней и шестерен между ними. Промежуточные передачи не вносят биения, поэтому такой привод берут под чистовую обработку и точное угловое позиционирование. Обратная сторона - ограниченный момент на низких оборотах и чувствительность к нагреву. Опорная модель серии HTC300IIx580 принимает пруток до 65 мм при конусе шпинделя A2-8.
Ременной привод передает вращение от внешнего двигателя через шкивы и ремень. Ремень гибко настраивает скорости и попутно гасит часть вибраций. Это решение под смешанную номенклатуру, когда требования к чистоте поверхности средние: примеры - TC35Ax1500 и компактный ременной станок TC25IIx1000.
Редуктор через зубчатые передачи обеспечивает наибольший крутящий момент - его устанавливают на тяжелые модели под большой съем металла и длинные валы большого диаметра. Показательна связка параметров у тяжелого станка с редуктором TC40Ax1500: 2 000 об/мин, 30/37 кВт, момент до 3 574 Нм и пруток до 98 мм.
Важная оговорка: численные параметры шпинделя типом привода не задаются. Обороты, мощность и момент определяет связка двигателя, шпиндельного узла и передаточного отношения, поэтому по одному лишь названию привода судить о характеристиках нельзя - их сверяют по конкретной модели. В нашей линейке частота вращения шпинделя лежит в диапазоне 2 000-4 500 об/мин, мощность - 11-37 кВт.
Приводы подач - другая система, не связанная с приводом шпинделя. В большинстве моделей перемещение по осям обеспечивают серводвигатели с ШВП, а в БСС 100 по осям X и Z работают линейные двигатели с магнитными энкодерами и усилием подачи 1 540/2 680 Н. Люфтов и механического износа передачи здесь нет, поэтому стабильность точности во времени выше. При этом шпиндель у БСС 100 остается мотор-шпинделем.
Виды токарных станков с ЧПУ - чем различаются модели линейки
Внутри линейки станки разграничивают по размерам рабочей зоны, числу осей, типу привода и требуемой точности. Полная таксономия по компоновкам и назначению разобрана в отдельной статье о классификации токарных станков.
По габариту детали ориентируются на диаметр присоединяемого патрона и длину обработки. Максимальный диаметр обработки в нашей линейке - от 300 до 800 мм, крутящий момент - от 140 до 3 574 Нм. Чем больше диаметр и масса заготовки, тем жестче требуется станина и мощнее привод.
Точность станка описывает отдельная классификация: по ГОСТ 8-82 металлорежущие станки делят на пять классов с шагом допуска примерно 1,6 между соседними.
| Класс | Название | Где применяют |
|---|---|---|
| Н | Нормальный | Общее машиностроение |
| П | Повышенный | Ответственные детали |
| В | Высокий | Прецизионная обработка |
| А | Особо высокий | Приборостроение, авиа |
| С | Сверхвысокий | Мастер-станки, эталоны |
Класс точности в карточках линейки не заявлен, поэтому ориентироваться при подборе следует не на букву, а на паспортные точность позиционирования и повторяемость: у БСС 100 это 0,003 мм по обоим показателям.
По нишам станки разводит область применения. Высокоточная БСС идет в авиастроение, приборостроение, медтехнику и другие задачи с мало- и среднеразмерными деталями повышенной точности. Тяжелые TC заняты автомобильными деталями, длинными валами и заготовками большого диаметра. HTC устанавливают там, где нужны точность и минимальные вибрации. Полный раздел токарных станков шире и включает модели без ЧПУ - на случай, когда задача проще.
Приводной инструмент и токарно-фрезерные операции - что означает индекс MC
Приводной инструмент - это фреза, сверло или метчик с собственным приводом вращения на револьверной головке. Он дает возможность фрезеровать, сверлить и нарезать резьбу, не снимая деталь со шпинделя. Именно станок с приводным инструментом и обозначает индекс MC в названиях серии (например TC35AMCx1500 или HTC300IIMCx580).
Возможности приводного инструмента определяются осями. Базовый токарный станок работает по двум осям - X и Z. Ось C (точное угловое позиционирование шпинделя) добавляет третью: становятся доступны фрезерование лысок, сверление отверстий по кругу, нарезание резьбы метчиком. Ось Y (перемещение инструмента перпендикулярно плоскости X-Z) дает четвертую и расширяет набор фрезерных операций на боковых поверхностях. Наличие оси Y, как правило, отражается в шифре модели - например, HTC200IIx560MY.
Если в детали есть мелкие отверстия и пазы, к приводному инструменту предъявляют два требования: высокая частота вращения самого инструмента и высокое давление смазочно-охлаждающей жидкости (СОЖ). На глубоких отверстиях добавляется третье - подача СОЖ через инструмент. Без нее стружка задерживается на глубине, ломает инструмент, извлечь его из детали проблематично, и деталь уходит в брак. Учитывать это нужно до покупки: высокое давление СОЖ требует гидростанции соответствующего давления, то есть влияет на комплектацию станка, а не докупается потом.
MC в номенклатуре обозначает именно приводной инструмент, а не «machining center» - это частая ошибка обобщения. У моделей с MC свои параметры инструментальной системы: например, максимальный диаметр осевого инструмента - до 40 мм у HTC300 и до 60 мм у TC40, сечение резца - 25×25 мм и 32×32 мм соответственно. Полноценные токарно-фрезерные станки вынесены в отдельный раздел.
Деталь с лысками, шпоночными пазами или радиальными отверстиями дорабатывается на одном станке, без переноса на фрезерный и без повторной установки в оснастку.
Порядок подбора станка под деталь
Подбор идет от детали к оборудованию, а не наоборот.
| Шаг | Что оценивают в детали | Что смотрят в станке |
|---|---|---|
| 1 | Геометрия и набор операций | необходимое число осей: две базовые X и Z, ось C и Y - при токарно-фрезерных операциях |
| 2 | Габарит заготовки | размеры рабочей зоны: диаметр присоединяемого патрона и длина обработки |
| 3 | Материал и требования по точности | режимы резания и жесткость станка, тип станины и направляющих |
| 4 | Мелкие отверстия и пазы | привод револьверной головки и давление СОЖ, при глубоких отверстиях - подача СОЖ через инструмент |
Два шага из четырех на практике проходят формально, и именно они дороже всего обходятся потом.
Шаг 2 упирается не в максимальный диаметр из паспорта, а в диаметр присоединяемого патрона: заготовка должна входить в патрон с запасом на оснастку и вылет, иначе паспортные 800 мм окажутся недостижимы на конкретной детали.
Шаг 4 переводит разговор с корпуса станка на его инструментальную систему: мелкие отверстия и пазы требуют привода револьверной головки и достаточного давления СОЖ, глубокие - подачи СОЖ через инструмент. Дооснастить станок гидростанцией нужного давления после поставки сложнее и дороже, чем заложить ее в конфигурацию сразу. По этой же причине приводной инструмент и рабочую зону оценивают на этапе подбора, а не после запуска первой партии.
Вопросы и ответы
Чем токарный станок с ЧПУ отличается от универсального?
Конструктивно - отсутствием механических органов управления: рукояток продольной и поперечной подачи с лимбами. На универсальном станке обороты, подачи и смену инструмента задает токарь вручную, на станке с ЧПУ - управляющая программа. Отсюда высокая производительность, снижение человеческого фактора, повторяемость размеров и быстрая переналадка загрузкой новой программы.
Из каких основных узлов состоит токарный станок с ЧПУ?
Станина, передняя (шпиндельная) бабка со шпинделем, задняя бабка с пинолью, револьверная головка либо инструментальный суппорт и система ЧПУ. Станина держит геометрию и отводит тепло, шпиндель передает вращение заготовке, задняя бабка служит второй опорой длинной детали, инструментальная группа перемещает и меняет инструмент, стойка ЧПУ управляет циклом.
Что такое револьверная головка и сколько в ней позиций?
Это многопозиционный держатель инструмента с автоматической сменой: станок переходит с резца на сверло или фрезу без остановки цикла. В нашей линейке - 8 или 12 позиций в зависимости от модели. Число мест ограничено размером самой головки, а он - размером станка. У высокоточного БСС 100 револьверной головки нет, там иная инструментальная архитектура.
Какие бывают приводы шпинделя у токарного станка с ЧПУ?
Наиболее распространены три: мотор-шпиндель, ременной и редуктор. Прямой привод берут ради минимального биения и высокой чистоты обработки, ременной - при средних требованиях и ограниченном бюджете, редуктор - под высокую производительность при большом съеме металла. Численные параметры шпинделя типом привода не задаются.
Что означает индекс MC в названии токарного станка с ЧПУ?
Индекс MC (например TC35AMCx1500 или HTC300IIMCx580) означает станок с приводным инструментом. Такой станок фрезерует, сверлит и нарезает резьбу прямо на токарной обработке, не снимая деталь со шпинделя. Это токарно-фрезерные операции за один установ. Трактовать MC как machining center здесь неверно.
Как подбирают токарный станок с ЧПУ под конкретную деталь?
Сначала по геометрии детали определяют необходимое число осей. Затем сверяют размеры рабочей зоны - диаметр присоединяемого патрона и длину обработки. По материалу и требованиям к точности оценивают режимы резания и жесткость станка. Если в детали есть мелкие отверстия и пазы, отдельно смотрят на привод револьверной головки и давление СОЖ.
На каком языке пишут программы для станков с ЧПУ?
На G-коде. Это набор команд, который задает стойке ЧПУ траекторию инструмента, обороты шпинделя, подачи и смену инструмента. Программу готовят по чертежу детали - вручную или в CAM-системе - и загружают в стойку, например FANUC. Управляющие программы пишет программист, наладчик устанавливает программу на станок и отлаживает первые детали партии.

