


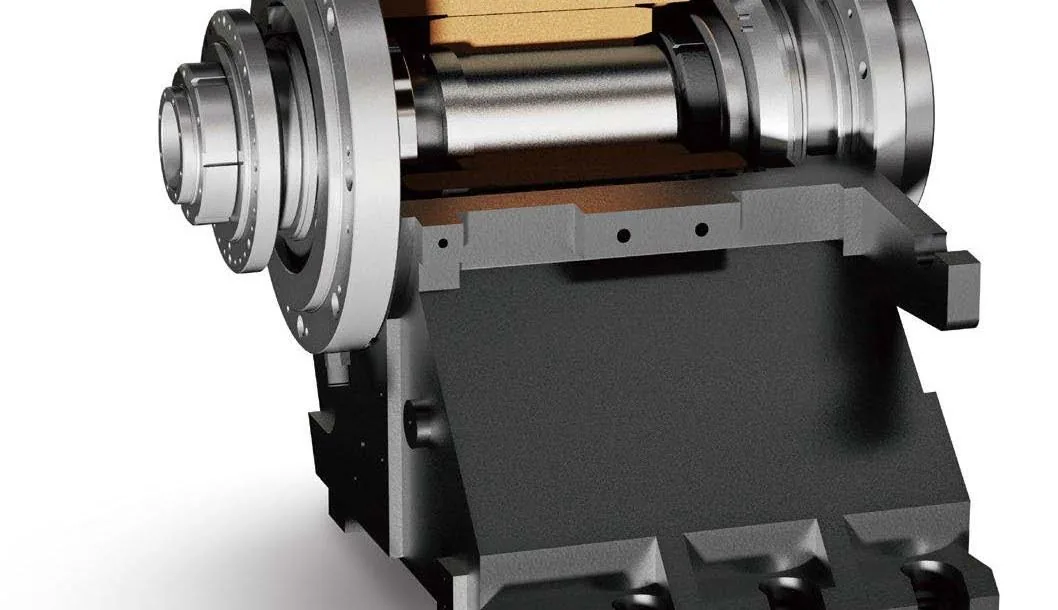
Классификация токарных станков строится на нескольких независимых признаках - компоновке, способе установки заготовки, классе точности по ГОСТ 8-82, числе управляемых осей и степени автоматизации. Тип станка определяет сама деталь: ее диаметр, длина, материал и требуемая производительность. Задача классификации прикладная - выбрать тип станка под конкретную деталь, а не заучивать список названий.
Параметры детали выводят на признак классификации, признак - на тип станка, а тип - на конкретную модель в каталоге токарных станков с ЧПУ.
Ключевые выводы
- Тип станка задают несколько независимых признаков: компоновка, способ установки заготовки, класс точности по ГОСТ 8-82, число управляемых осей и степень автоматизации.
- По компоновке и назначению выделяют токарно-винторезные, револьверные, карусельные и вертикальные, лоботокарные, прутковые автоматы и токарно-фрезерные центры. В каталоге permanent представлены патронно-центровые с ЧПУ и токарно-фрезерные с приводным инструментом.
- Классов точности по ГОСТ 8-82 пять: Н, П, В, А, С, и каждый следующий строже предыдущего примерно в 1,6 раза. В карточках линейки класс не заявлен - при подборе опираются на паспортные точность позиционирования и повторяемость.
- Индекс MC в шифре модели обозначает приводной инструмент, то есть возможность фрезерных и сверлильных операций за один установ. Трактовать MC как machining center здесь неверно.
- У permanent три конструктивных семейства: HTC II на мотор-шпинделе, TC II на ременном приводе либо редукторе и высокоточная БСС. В зависимости от задач наши специалисты подберут подходящий вариант.
По каким признакам классифицируют токарные станки
В классификаторе ЭНИМС токарные станки образуют первую группу: рядом с ней стоят сверлильно-расточные, шлифовальные, фрезерные и другие. Отсюда единица в начале шифра отечественных моделей - 16К20, 1К62. К импортному оборудованию эта система обозначений не применяется: серии AVERTUM и российская линия БСС несут собственные заводские шифры, и номер группы по ним не читается. Цифровые коды типов внутри группы в разных справочниках расходятся, поэтому опираться разумнее на сами признаки, а не на номер в шифре.
Сам шифр читается только частично. В обозначении 16К20 первые две цифры устойчиво трактуются одинаково: 1 - токарная группа, 6 - токарно-винторезный тип. Дальше единства нет: буква между цифрами у одних источников означает модернизацию, у других - поколение либо завод-изготовитель, а замыкающее число одни справочники привязывают к высоте центров 200 мм, другие - к 220 мм, при том что паспорта отдельных исполнений дают 215 мм. Практический вывод: габаритные параметры берут из паспорта конкретного станка, а не расшифровывают из шифра.
Отдельный признак - масса станка. Деление на легкие, средние, тяжелые и уникальные приводят почти все справочники, но границы у них расходятся: чаще всего легкими называют станки до 1 т, средними - от 1 до 10 т, тяжелыми - свыше 10 т, а уникальными - особо тяжелые; встречается и градация в килоньютонах. Единой нормативной границы нет, поэтому признак используют не как ярлык, а как отправную точку для расчета: масса станка определяет требования к фундаменту, грузоподъемность крана при монтаже и способ транспортировки. Эти позиции считают до заключения договора, а не после доставки оборудования на площадку.
Практическая ценность классификации в том, что признаки читаются на разных этапах и стоят разного времени. В листинге раздела токарных с ЧПУ по каждой модели показаны шесть параметров: максимальный диаметр обработки, максимальная длина обработки, тип привода, частота вращения, мощность шпинделя и крутящий момент. По ним отсеивают модели за минуты. Конус шпинделя, тип направляющих и число позиций револьверной головки приходится открывать в карточке модели. Класс точности не заявлен ни в листинге, ни в карточках - его уточняют в паспорте на этапе согласования, когда список моделей уже короткий. Классификация токарных станков поэтому работает не как справочник, а как последовательность фильтров с разной стоимостью проверки.
Основание для объединения типов в одну группу - общий принцип съема металла: заготовка вращается, резец снимает стружку. Различаются типы не операциями, а теми признаками, которые перечислены выше. Признаки токарной детали и разбор операций вынесены в отдельную статью о том, что такое токарный станок.
Виды токарных станков по компоновке
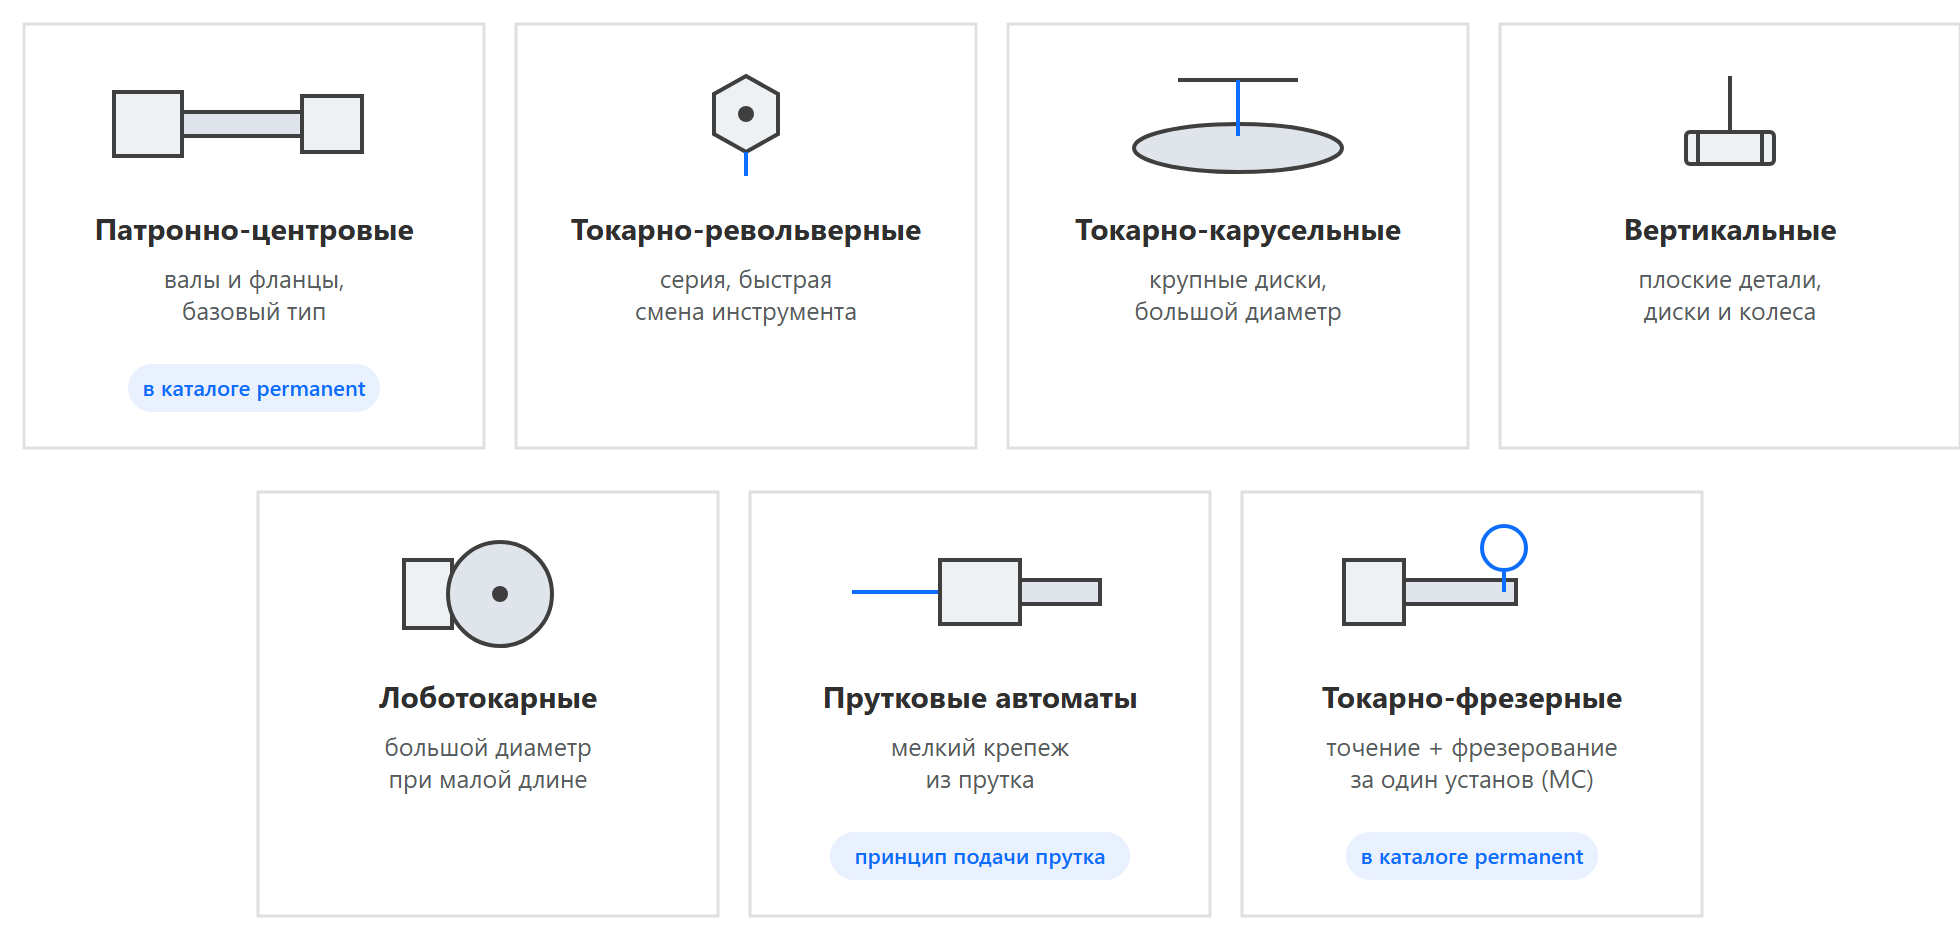
Компоновку определяет направление главной оси вращения заготовки и положение инструмента относительно нее. Горизонтальная или вертикальная ось - первое, грубое деление. Горизонтальные станки (винторезные, револьверные, прутковые автоматы и большинство моделей с ЧПУ) работают с валами и деталями, которые закрепляют в патроне горизонтально. Вертикальные (карусельные и вертикальные токарные) рассчитаны на тяжелые и крупные детали: их проще разместить на планшайбе, чем зажать в горизонтальный патрон. С учетом назначения внутри каждой ветви выделяют несколько видов.
Обозначения координат при этом едины для всех станков с ЧПУ и заданы ГОСТ 23597-79 (соответствует ISO 841): ось Z, как правило, связывают с осью шпинделя главного движения, а поперечное перемещение получает обозначение X. Исключения стандарт оговаривает отдельно - для станков с несколькими шпинделями и с поворотной шпиндельной осью.
Карусельные, лоботокарные и классические многошпиндельные автоматы относятся к общей теории металлообработки; в каталоге permanent их нет. Представлены патронно-центровые токарные с ЧПУ и токарно-фрезерные с приводным инструментом, к ним примыкает высокоточная линия БСС.
Патронно-центровые и токарно-винторезные станки
Базовый тип группы. Токарно-винторезный станок выполняет практически любую операцию точения: цилиндры, конусы, фаски, торцы, резьбу - метрическую, дюймовую, модульную. Заготовку зажимают в патроне и с противоположного конца поджимают центром задней бабки - отсюда название «патронно-центровой». В работе - валы, диски, втулки.
Область применения - единичное производство, ремонтные мастерские, обучение. Универсальным станок называют потому, что он закрывает практически любую операцию точения на детали среднего размера: это ценно для участка с ежедневно меняющейся номенклатурой. Универсальность и производительность при этом не совпадают - на партии из тысячи одинаковых втулок такой станок по времени цикла проигрывает станку с ЧПУ. В каталоге permanent тип представлен уже в исполнении с ЧПУ, серии HTC и TC.
Токарно-револьверные станки
Главная особенность - револьверная головка: поворотом она подставляет к детали следующий инструмент, без перенастройки резцедержателя. Это дает выигрыш на деталях сложного профиля (болты, втулки, штуцеры), где за одну установку выполняется много переходов. Чем больше одинаковых деталей, тем заметнее экономия времени на смене инструмента.
Как самостоятельный классический тип в каталоге permanent он отсутствует. Сама револьверная головка установлена на станках с ЧПУ и меняет инструмент автоматически по программе. Число позиций зависит от модели: 8 у HTC150IIx290, 12 у HTC200IIx360, HTC200IIx560, HTC300IIx580 и станков серии TC; тип уточняют по карточке конкретной модели. У высокоточного БСС 100 револьверной головки нет - там иная инструментальная архитектура.
Токарно-карусельные станки
Область применения - массивные детали большого диаметра: роторы, маховики, фланцы, зубчатые венцы. Планшайба расположена горизонтально и вращается вокруг вертикальной оси - многотонную заготовку так проще удержать, установив ее сверху. Встречаются в судостроении, энергетике, тяжелом машиностроении. Направление чисто теоретическое: карусельные станки permanent не поставляет.
Вертикальные токарные станки
Часть источников рассматривает карусельные станки как разновидность вертикальных токарных, и различие между ними проводят по массе заготовки: вертикальный токарный станок работает с диском, колесом или фланцем, который оператор устанавливает без крана, карусельный рассчитан на многотонную заготовку и планшайбу соответствующего диаметра. Общее у них одно - вертикальная ось вращения, которая переносит вес детали на планшайбу, а не на патрон и центр. В каталоге permanent обоих типов нет.
Лоботокарные станки
Отдельный случай - детали большого диаметра при малой длине: крупногабаритные корпуса, крышки, диски неравномерного профиля. Там, где карусельный станок избыточен или неудобен, применяют лоботокарный. Тип редкий и узкоспециальный; в каталоге permanent его нет.
Прутковые токарные автоматы
Эти станки работают из прутка: заготовка подается автоматически, станок точит из нее мелкие детали - валики, штифты, крепеж. Бывают одношпиндельные и многошпиндельные: во втором случае несколько шпинделей работают одновременно, и такт выпуска задает не время одной операции, а время самой длинной из параллельных. Основные заказчики - автопром и крепежные заводы.
Классических многошпиндельных автоматов в каталоге permanent нет. Принцип подачи прутка при этом сохраняется: у БСС 100 пруток диаметром до 42 мм подается напрямую через мотор-шпиндель, что позволяет встроить станок в линию с барфидером или барпуллером. Это уже не отдельный автомат, а станок с ЧПУ, работающий из прутка. Диаметр прутка ограничивает конкретная модель: у станка HTC300IIx580 это 65 мм, у тяжелого TC40Ax1500 - 98 мм.
Токарно-фрезерные станки с приводным инструментом
Приводной инструмент вместе с осью C переводит токарный станок в разряд токарно-фрезерных обрабатывающих центров: на нем фрезеруют грани и пазы, сверлят отверстия, нарезают резьбу - все за один установ, без снятия детали. Меньше перестановок - выше точность взаимного расположения поверхностей детали.
В маркировке такой станок несет индекс MC. В каталоге permanent это модели TC35AMCx1500, TC30IIMCx1000, HTC300IIMCx580 и другие с индексом MC. Если деталь сочетает токарные и фрезерные поверхности, рассматривают токарно-фрезерные станки.
Классификация по способу установки заготовки
Способ базирования - самостоятельный признак классификации: он определяет, нужна ли задняя бабка, люнет, планшайба или устройство подачи прутка, и потому влияет на комплектацию станка.
| Схема установки | Что держит заготовку | К какому типу станка выводит |
|---|---|---|
| Консольно в патроне | Только патрон на шпинделе | Патронные и патронно-центровые станки |
| В патроне с поджимом центром | Патрон и центр задней бабки | Патронно-центровые, серии HTC и TC |
| В центрах | Передний и задний центры, поводковое устройство | Валы большой длины, ремонтные и универсальные станки |
| С дополнительной опорой на люнет | Патрон, центр и люнет | Длинномерные валы малой жесткости |
| Цанговый зажим | Цанга вместо кулачкового патрона | Мелкие детали и прутковая обработка |
| Подача прутка через шпиндель | Цанга и устройство подачи прутка | Автоматы, БСС 100 в связке с барфидером |
| На планшайбе | Планшайба с кулачками, ось вертикальна | Карусельные и вертикальные токарные станки |
Схему выбирают по соотношению длины заготовки к ее диаметру: чем длиннее деталь относительно диаметра, тем выше риск прогиба под резцом и тем раньше подключают вторую опору. Пороговые значения этого соотношения и работа задней бабки разобраны в статье об устройстве токарного станка с ЧПУ, здесь важен классификационный итог: под каждую схему нужен станок соответствующего исполнения, и дооснастить его люнетом или барфидером после поставки сложнее, чем заложить в конфигурацию сразу.
Зажим детали при работе по программе выполняют, как правило, гидравлически: гидропатрон воспроизводит усилие зажима от детали к детали, тогда как усилие ручного кулачкового патрона зависит от того, с каким моментом его затянули. У БСС 100 установлен гидравлический патрон 125 мм, а пруток диаметром до 42 мм подается напрямую через мотор-шпиндель.
Как ГОСТ 8-82 делит токарные станки по классам точности
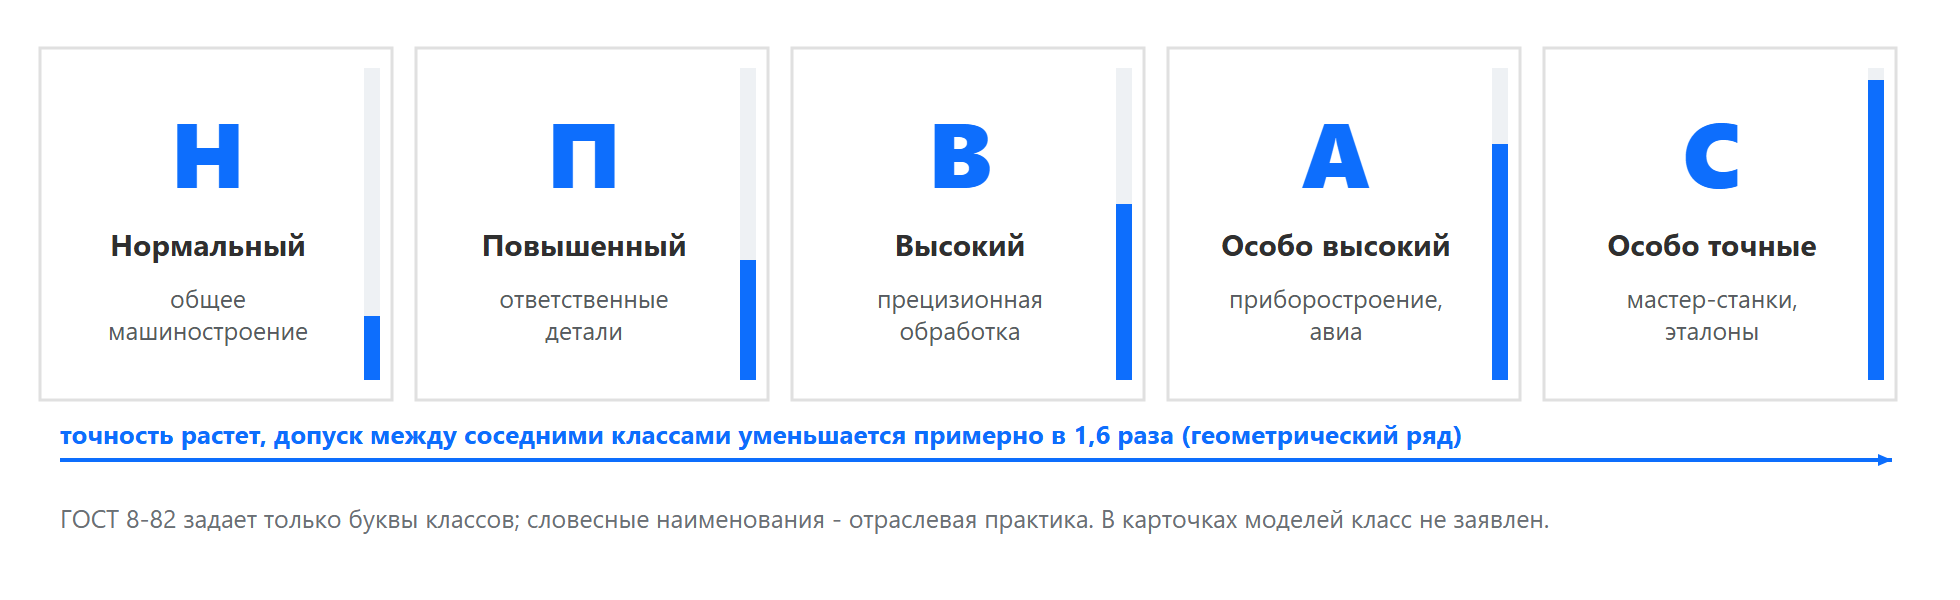
Пункт 1.9.1 ГОСТ 8-82 устанавливает пять классов точности по абсолютной системе классификации, обозначенных в порядке возрастания уровня точности: Н, П, В, А и С. Словесные наименования - нормальной, повышенной, высокой, особо высокой точности и особо точные станки - закрепились в отраслевой практике: в самом тексте стандарта даны только буквы. Допуски соседних классов различаются примерно в 1,6 раза - стандарт задает их геометрическим рядом с этим знаменателем.
В отечественной практике обозначений класс Н в маркировке обычно опускают как подразумеваемый по умолчанию, а классы П, В, А и С приводят; правилом стандарта это не является, и у отдельных моделей обозначение встречается иначе. Схемы и способы измерений геометрических параметров задает отдельный стандарт - ГОСТ 22267-76: именно по нему станок проверяют на соответствие заявленному классу.
| Класс | Уровень точности | Где применяют |
|---|---|---|
| Н | Нормальный | Общее машиностроение |
| П | Повышенный | Ответственные детали |
| В | Высокий | Прецизионная обработка |
| А | Особо высокий | Приборостроение, авиа |
| С | Особо точные станки | Мастер-станки, эталоны |
Класс задает не только допуск, но и условия эксплуатации. По тому же стандарту, если нормы точности на конкретный тип станка не оговаривают иное, для классов В, А и С колебания температуры рабочего пространства не должны превышать 2 °С, а для классов Н и П температура не регламентируется. Отсюда практический вывод: класс берут под допуск детали, а не с запасом, потому что станок высокого класса тянет за собой требования к цеху, и без стабилизации температуры паспортная точность не воспроизводится.
ГОСТ 8-82 - отраслевой ориентир, а буквенный класс конкретной модели производитель заявляет в паспорте. В карточках нашей линейки класс точности не заявлен, поэтому при подборе опираются не на букву, а на паспортные точность позиционирования и повторяемость. У высокоточного станка БСС 100 оба показателя равны 0,003 мм - это и есть проверяемая величина, с которой сверяют допуск на чертеже.
Чем различаются станки по числу осей и степени автоматизации
Что означают оси X, Z, C и Y на токарном станке с ЧПУ
Число осей показывает, какую геометрию деталь получит за один установ, - это признак классификации, а не мера качества станка.
| Ось | Направление | Чем управляет |
|---|---|---|
| X | Поперек детали, перпендикулярно шпинделю | Диаметр обработки |
| Z | Вдоль шпинделя | Длина обработки |
| C | Доворот и индексация шпинделя | Фрезерование торца, несимметричные резьбы |
| Y | Поперечное смещение от центра | Пазы и канавки под углом, нецилиндрические поверхности |
Пары X и Z достаточно для тел вращения, и на ней работает базовый станок с ЧПУ. Ось C - точное угловое позиционирование шпинделя - вместе с приводным инструментом открывает фрезерование лысок, сверление отверстий по кругу и нарезание резьбы метчиком. Ось Y смещает инструмент от центральной линии и расширяет набор фрезерных операций на боковых поверхностях. В шифре это отражается по-разному: индекс MC обозначает приводной инструмент, наличие оси Y - как правило, отдельным индексом, например HTC200IIx560MY.
Чем автомат и полуавтомат отличаются от станка с ЧПУ
По уровню автоматизации выделяют три ступени. На универсальном станке все задает токарь - обороты, подачу, траекторию; это единичное производство и ремонт. На станке с ЧПУ (числовое программное управление) ту же цепочку ведет управляющая программа, что дает повторяемость от детали к детали и обработку сложной геометрии; за оператором остаются установка заготовки и запуск цикла. Полуавтомат и автомат идут выше: у полуавтомата цикл выполняется без вмешательства человека, но загрузку и съем детали ведут вручную, а автомат берет на себя и это - нередко по многошпиндельной схеме.
Второй срез того же признака - универсальность. Универсальные станки обрабатывают любые детали в пределах габарита, специализированные - группы похожих деталей, специальные - одну конкретную деталь в массовом выпуске. Граница проходит по требуемой производительности: пока номенклатура меняется ежедневно, выигрывает универсальный станок, а как только деталь стабильна и растет объем выпуска, время цикла и переналадки выводят вперед станок с ЧПУ, при больших объемах - автомат. Классификация показывает эту границу заранее, до того как участок упрется в план по выпуску.
Конструктивные семейства токарных станков с ЧПУ в каталоге permanent
В разделе собрано 24 модели трех конструктивных семейств. По компоновке представлены преимущественно патронно-центровые станки с ЧПУ горизонтального исполнения: карусельных, лоботокарных и классических многошпиндельных автоматов в разделе нет. Часть моделей несет индекс MC, то есть приводной инструмент. Серии HTC и TC относятся к бренду AVERTUM, который permanent официально представляет в России; БСС - российское производство с ТУ и декларацией РФ. Сами станки permanent не выпускает.
| Семейство | Привод шпинделя | Диаметр обработки | Характерная задача | Пример модели |
|---|---|---|---|---|
| HTC II | Мотор-шпиндель | до 520 мм | Компактная точная обработка | HTC300IIx580 |
| TC II | Ременной или редуктор | до 800 мм | От средних деталей до тяжелых валов | TC40Ax1500 |
| БСС | Мотор-шпиндель, подачи на линейных приводах | пруток до 42 мм | Высокоточная и прутковая обработка | БСС 100 |
Признак деления здесь - привод шпинделя, и БСС стоит в таблице особняком: у нее мотор-шпиндель, как у HTC, а особенность вынесена в приводы подач - вместо ШВП (шарико-винтовая передача) по осям X и Z работают линейные двигатели. Это разные системы, и смешивать их при сравнении моделей нельзя.
Внутри семейства модели различает размер рабочей зоны и комплектация: в линейке диаметр обработки идет от 300 до 800 мм, крутящий момент - от 140 до 3 574 Нм, а часть исполнений несет приводной инструмент. Так, HTC300IIx580 и HTC300IIMCx580 при одном максимальном диаметре обработки различаются именно наличием приводного инструмента.
Один участок нередко использует и HTC под точную мелкоразмерную обработку, и TC под крупные валы: задачи разные, и один станок обе не закрывает. Устройство узлов здесь не разбирается - оно вынесено в статью про устройство токарного станка с ЧПУ.
Как выбрать тип токарного станка под задачу
Порядок шагов не произвольный: сначала геометрия детали и необходимое число осей, затем размеры рабочей зоны, затем материал и требования по точности. Четвертый шаг - степень автоматизации - здесь замыкающий, потому что он отвечает уже не на вопрос «какой тип станка», а на вопрос «в каком исполнении».
| Шаг | Что оценивают в детали | Признак классификации | К какому типу выводит |
|---|---|---|---|
| 1 | Геометрия и набор операций | Наличие приводного инструмента и дополнительных осей | Токарно-фрезерный центр с индексом MC |
| 2 | Габарит заготовки | Компоновка и размеры рабочей зоны | Мелкая точная деталь - HTC или БСС; тяжелый вал - TC с редуктором |
| 3 | Материал и требования по точности | Класс точности как ориентир, паспортные показатели как критерий | Высокоточная линия, например БСС 100 |
| 4 | Требуемая производительность | Степень автоматизации, наличие ЧПУ | Универсальный станок, станок с ЧПУ или автомат |
Шаг 2 отсекает больше остальных: габарит рабочей зоны - жесткое ограничение, и модель, в которую деталь не помещается, дальше не рассматривается независимо от прочих параметров. Остальные шаги допускают компромисс.
Шаг 4 задает границу применимости самой классификации. Она показывает, где ручное управление перестает обеспечивать нужную производительность, но не отвечает, какой узел станка окажется ограничением в конкретном цикле. Это уже вопрос устройства - жесткости несущей системы, типа привода шпинделя и инструментальной системы; порядок подбора модели с точностью до привода револьверной головки и давления СОЖ разобран в статье об устройстве токарного станка.
Вопросы и ответы
Какие виды токарных станков бывают?
По компоновке и назначению выделяют токарно-винторезные, токарно-револьверные, токарно-карусельные и вертикальные, лоботокарные, прутковые автоматы и токарно-фрезерные обрабатывающие центры. Токарно-винторезный - базовый универсальный тип, карусельные и лоботокарные - для крупных деталей, прутковые автоматы - для мелкого крепежа из прутка, а токарно-фрезерные центры совмещают точение и фрезерование за один установ.
Какие типы токарных станков входят в токарную группу?
Токарные станки образуют первую группу металлорежущих станков по классификатору ЭНИМС - отсюда единица в начале шифра отечественных моделей вроде 16К20. Внутри группы типы различает назначение, компоновка и степень автоматизации: от универсальных винторезных до автоматов и токарно-фрезерных центров. К импортным станкам эта система обозначений не применяется - у них свои заводские шифры.
Чем отличается токарный станок с ЧПУ от обычного?
На универсальном станке обороты, подачу и траекторию задает токарь вручную - маховиками и рукоятками. На станке с ЧПУ ту же работу выполняет управляющая программа, а за оператором остается установка заготовки и запуск цикла. Отсюда высокая производительность, повторяемость размеров от детали к детали и быстрая переналадка загрузкой новой программы.
Как классифицируют токарные станки по точности?
По ГОСТ 8-82 - на пять классов по возрастанию точности: Н (нормальной), П (повышенной), В (высокой), А (особо высокой) и С (особо точные, мастер-станки). Каждый следующий класс примерно в 1,6 раза строже к допустимым отклонениям. Класс Н обычно не указывают в маркировке, а станки классов А и С работают в помещениях со стабильной температурой.
Что означает индекс MC в названии токарного станка?
Индекс MC (например TC35AMCx1500 или HTC300IIMCx580) означает станок с приводным инструментом. Такой станок фрезерует, сверлит и нарезает резьбу прямо на токарной обработке, не снимая деталь со шпинделя, - это токарно-фрезерные операции за один установ. Меньше перестановок заготовки - выше точность взаимного расположения поверхностей. Трактовать MC как machining center неверно.
Что такое патронно-центровой токарный станок?
Это станок, на котором заготовку крепят в патроне на шпинделе и при необходимости поджимают центром задней бабки. Такая схема держит валы и длинные детали при обработке. Схема распространенная: в исполнении с ЧПУ к ней относятся, например, серии HTC и TC из нашего каталога.
Какой токарный станок выбрать под задачу?
Выбор идет от детали и требуемой производительности: диаметр и длина заготовки задают габарит и компоновку, число операций за установ - нужен ли приводной инструмент (индекс MC), требуемая точность - класс станка, объем выпуска - степень автоматизации. Мелкая точная деталь и тяжелый вал большого диаметра требуют разных типов станка.

