


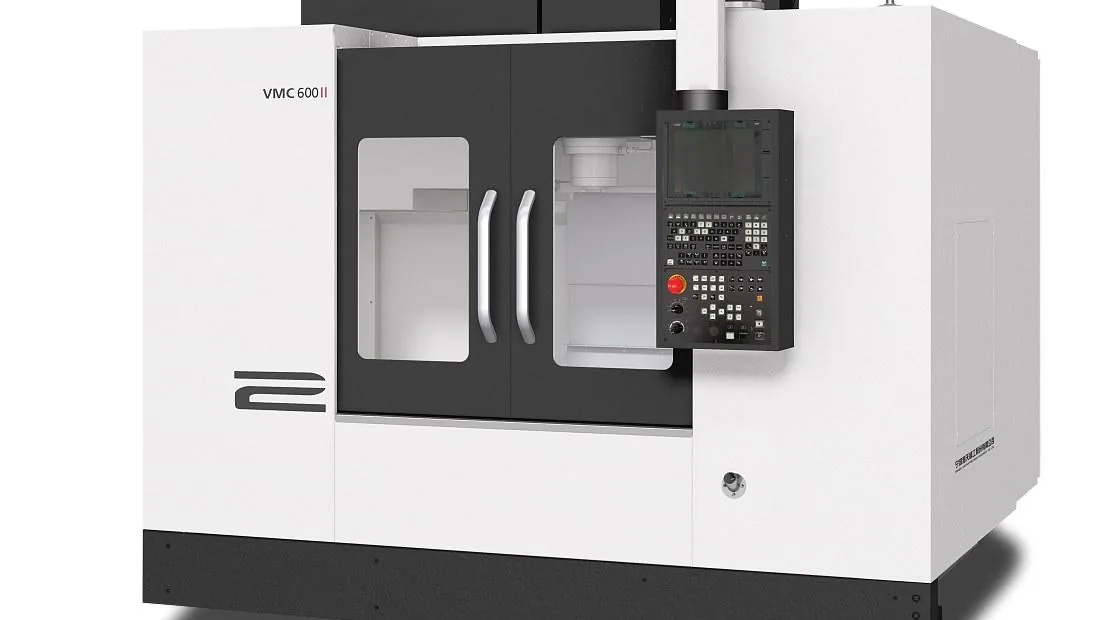
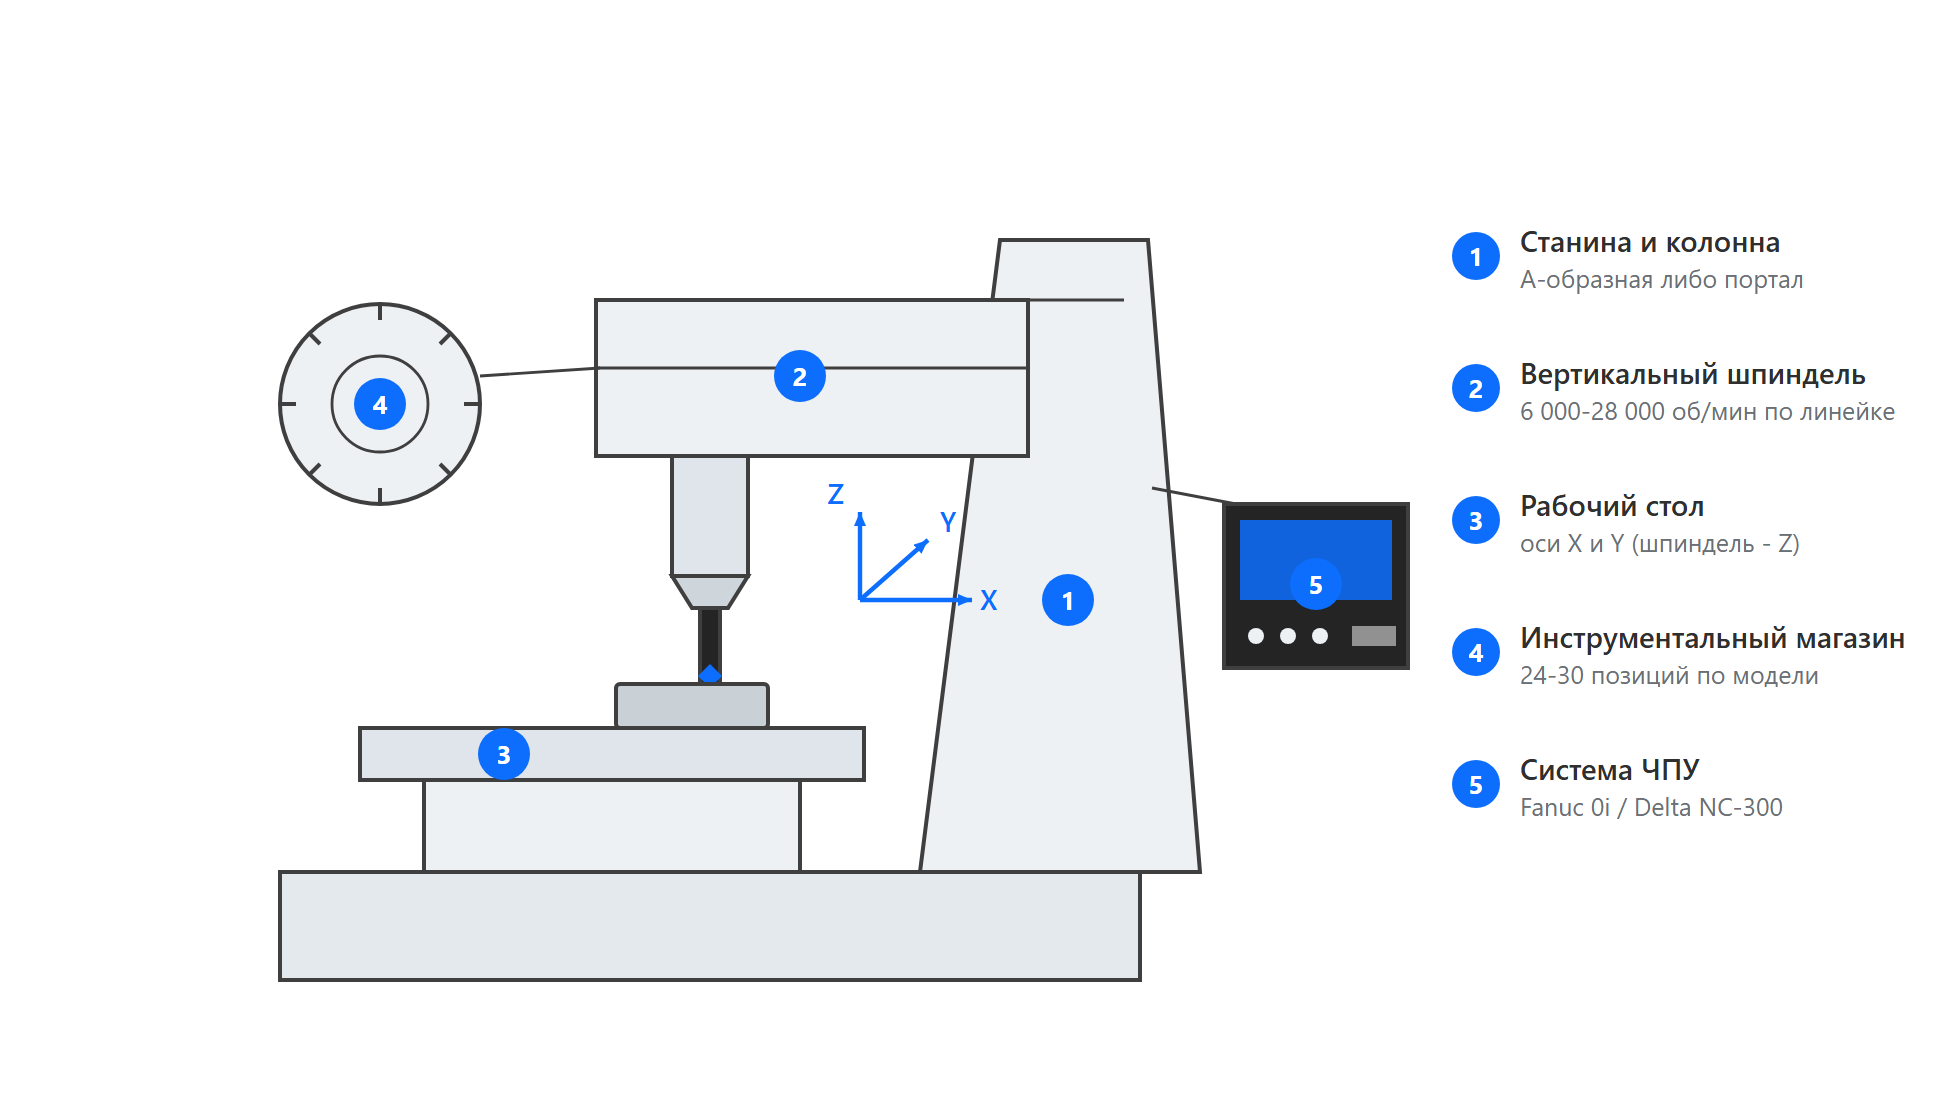
Устройство фрезерного станка с ЧПУ описывают через узловые группы, связанные единой кинематической схемой: несущая система (станина с колонной либо портал с траверсой), шпиндельный узел, рабочий стол с приводами подач по осям X, Y и Z, инструментальный магазин с автоматической сменой и управляющая стойка ЧПУ (числовое программное управление). Фреза вращается, заготовка закреплена на столе, а съем металла обеспечивает сочетание вращения инструмента с подачей по координатам.
permanent официально представляет в России вертикально-фрезерные обрабатывающие центры AVERTUM и российскую линию КВАНТ, поэтому устройство фрезерного станка разобрано на действующих моделях раздела фрезерных станков.
Одна терминологическая оговорка нужна сразу, потому что слово «консоль» в станкостроении имеет два разных значения. Первое - классификационное: консоль это подвижный кронштейн, который перемещается вертикально по направляющим станины и несет рабочий стол с поперечным перемещением. Схема нормирована действующим ГОСТ 165-81 «Станки фрезерные консольные. Основные размеры», причем стандарт прямо распространяется на станки с программным управлением и на консольные многоцелевые фрезерно-расточные станки с автоматической сменой инструмента. Нормы точности и жесткости для этого же класса задает ГОСТ 17734-88. Второе значение - конструктивное: консольный вылет шпиндельной бабки на одностоечной колонне, когда шпиндель вынесен вперед относительно колонны. В этом смысле консольно вывешен шпиндель и у вертикально-фрезерного обрабатывающего центра. Дальше в тексте «консоль» употребляется только в первом, классификационном значении, а второе называется вылетом шпиндельной бабки.
Ключевые выводы
- Фрезерный центр с ЧПУ образуют несущая система, шпиндельный узел, рабочий стол с приводами подач по осям X, Y и Z, магазин с автоматической сменой инструмента и управляющая стойка ЧПУ.
- Слово «консоль» многозначно: как классификационный признак это подвижный кронштейн со столом (ГОСТ 165-81), как конструктивная особенность - вылет шпиндельной бабки на колонне. Первое к обрабатывающим центрам нашего каталога не относится, второе относится.
- Тип привода шпинделя выбирают под характер операции: прямой привод - под минимальное биение и высокую чистоту обработки, ременной - при средних требованиях и ограниченном бюджете, редуктор - под высокую производительность при большом съеме металла.
- Численные параметры шпинделя типом привода не задаются: обороты, мощность и момент определяет связка двигателя, шпиндельного узла и передаточного отношения. Их сверяют по конкретной модели.
- Диапазоны линейки: частота вращения шпинделя 6 000-28 000 об/мин, стол от 750x450 до 1 500x850 мм, нагрузка на стол 250-3 000 кг, магазин 24-30 позиций. В зависимости от задач наши специалисты подберут подходящий вариант.
Что такое фрезерный станок с ЧПУ и чем он отличается от токарного
Фрезерный станок удаляет металл резанием: вращается непосредственно инструмент-фреза, тогда как закрепленная на столе заготовка перемещается по координатам. Именно тут пролегает граница с токарной группой - при токарной обработке картина обратная: заготовка вращается, а резец остается неподвижным. Геометрию детали определяет траектория фрезы, заданная управляющей программой. Фрезой обрабатывают плоскости, уступы, пазы, карманы и контуры, выполняют сверление отверстий и нарезание резьбы. Границу между группами задает класс образуемых поверхностей, а не объем возможностей станка: токарная группа отвечает за поверхности вращения, фрезерная - за плоскости и контуры, заданные траекторией инструмента.
Различие между станком с ЧПУ и универсальным - в том, что управляет обработкой. На станке с ЧПУ траектория, частота вращения шпинделя и подача заранее записаны в управляющую программу (G-код), и это дает повторяемость размеров от детали к детали и сложную геометрию с жесткими допусками. На универсальном станке те же режимы задает фрезеровщик вручную. Переход на ЧПУ оправдан прежде всего там, где требуется высокая производительность, но и в единичном производстве он уместен - если деталь сложная и требует высокой точности: программу можно быстро изменить под новую деталь без длительной переналадки.
Разделяют также простой станок с ЧПУ и обрабатывающий центр. Обрабатывающий центр выделяет инструментальный магазин в паре с автоматической сменой инструмента: по ходу программы станок самостоятельно устанавливает нужную фрезу, сверло или метчик. За один установ заготовки выполняются фрезерование, сверление и нарезание резьбы, без участия оператора в смене инструмента. На простом станке инструмент переставляют вручную.
В разделе фрезерных представлены преимущественно вертикально-фрезерные обрабатывающие центры серий CFV, CHM и VMC, к ним примыкают портальные исполнения серии GU и российская линия КВАНТ. Компоновку каталог описывает своими словами: «А-образная одинарная колонна с утолщением» у CFV1100, «А-образная одиночная колонна и подвижная конструкция рабочего стола» у VMC600II. Обобщать эти формулировки на весь раздел нельзя - портальные GU устроены иначе.
Выбор фрезерного станка идет от параметров детали: габарита, материала и требуемой производительности. От них зависит и компоновка, и привод шпинделя, и оснастка. Порядок подбора в токарной группе выстроен так же - от детали к оборудованию, и разобран в статье об устройстве токарного станка с ЧПУ; отличается там набор параметров, а не логика.
Из чего состоит фрезерный станок - основные узлы
Станина и колонна - основа жесткости
Станина - базовый корпус станка. На нее ложатся силы резания, она гасит вибрации и держит геометрию всех перемещений, а поверх нее монтируются остальные узлы; внутренняя полость усилена ребрами жесткости. Материал в карточках AVERTUM не заявлен, однако для станков такого класса основание, как правило, литое чугунное - чугун эффективно поглощает колебания.
В каталоге есть и второй тип основания. У российской линии КВАНТ применено минеральное литье - полимербетон на кварцевом наполнителе с эпоксидным связующим; по заявлению производителя виброгашение у такого основания в восемь раз выше, чем у серого чугуна СЧ20. Материал основания задает не только жесткость, но и температурную стабильность, и это отдельный критерий при подборе под прецизионную обработку.
Колонна (стойка) - вертикальный элемент, несущий шпиндельную бабку. Чем меньше колонна деформируется под нагрузкой, тем стабильнее выдерживается размер детали. В сериях CFV установлена А-образная одинарная колонна с утолщением и увеличенным пролетом основания. Альтернативная несущая схема - портал: две стойки, связанные траверсой, по которой перемещается шпиндель.
Масса станков среднего класса составляет 6-8 т (CFV1100 - 8 т, КВАНТ MV-4 - 6 т), портальные центры тяжелее, а самая легкая модель линейки - КВАНТ MG-1 массой 1,8 т. Масса отражает объем металла в несущей системе, но жесткость задает еще и схема нагружения, поэтому сама по себе она критерием не служит. Показательно, что легкий MG-1 построен по портальной схеме именно ради точности.
Вертикальный шпиндель и конус инструмента
Инструмент приводит во вращение шпиндель, и от точности этого вращения, жесткости узла и его виброустойчивости зависят чистота обработанной поверхности и доступные режимы резания.
Инструмент фиксируется в шпинделе через конус - стандартизированный хвостовик. В линейке применяются BT40 (базовый универсал общего машиностроения), BBT30 (высокоскоростные исполнения - серия Lite, а также CHM55020B и CHM55025B), BT50 (портальные центры) и BT30 (КВАНТ MG-1). Типоразмер конуса связан с жесткостью крепления и предельными оборотами. В нашей линейке это видно по распределению: BT50 стоит на портальных центрах с 6 000 об/мин и моментом до 522 Нм, BBT30 - на скоростных исполнениях до 18 000 об/мин. За отсутствие биения на высоких оборотах отвечают опоры шпинделя и его балансировка; в противном случае страдают как чистота поверхности детали, так и стойкость инструмента.
Частота вращения шпинделя по линейке лежит в пределах 6 000-28 000 об/мин. Нижняя граница - портальные GU, верхняя - российский КВАНТ MG-1. К примеру, центр CFV1100 на мотор-шпинделе выдает 12 000 об/мин с конусом BT40.
Рабочий стол и оси X, Y, Z
В распространенной схеме стол перемещается по двум направлениям - продольному (ось X) и поперечному (ось Y), а вертикальную координату Z обеспечивает шпиндельная или колонная группа. Так образуется базовая трехосевая компоновка. Именно ее каталог описывает формулировкой «подвижная конструкция рабочего стола». Распределение осей между столом и шпиндельной группой у моделей различается: у портального КВАНТ MG-1 стол подвижен, а портал закреплен жестко, шпиндель идет по траверсе.
Обозначения осей заданы ГОСТ 23597-79, который соответствует ISO 841: ось Z, как правило, связывают с осью шпинделя главного движения. Стандарт оговаривает два случая отдельно. Если шпинделей несколько, сначала выбирают основной - предпочтительно перпендикулярный рабочей поверхности стола. Если ось шпинделя может поворачиваться и занимать несколько положений, за ось Z принимают ту стандартную ось, которая перпендикулярна столу.
За точность хода отвечает несколько узлов сразу: шарико-винтовые передачи (ШВП) почти без зазора переводят оборот сервопривода в поступательное перемещение, траекторию стола задают роликовые или линейные направляющие, а положение отслеживают серводвигатели с обратной связью. Чем выше жесткость связки «стол - направляющие - ШВП», тем меньше деформация станка под нагрузкой и тем стабильнее выдерживается размер по всей траектории.
Способ крепления заготовки уточняют по конкретной модели: Т-образные пазы 12H12 с шагом 63 мм заявлены на странице российской линии КВАНТ для MG-1, а в карточках моделей AVERTUM данных о пазах нет вовсе. Для подбора оснастки это существенно, поэтому исполнение стола сверяют до заказа, а не после поставки.
Величины ходов определяются моделью. У российского центра КВАНТ MV-4 они равны X 1 000 / Y 600 / Z 710 мм при быстрых перемещениях 15 м/мин. У CFV1100 - X 900 / Y 430 / Z 510 мм, а быстрые перемещения достигают 36 м/мин. По линейке нагрузка на стол варьируется от 250 до 3 000 кг - от небольшой детали до тяжелой отливки.
Инструментальный магазин и автосмена
Магазин хранит комплект инструментов и по конструкции бывает дисковым, барабанным или цепным. Узел автоматической смены (ATC) вынимает из шпинделя отработавший инструмент и по программе ставит следующий - эта связка и переводит станок с ЧПУ в категорию обрабатывающих центров.
Емкость магазина по линейке - от 24 до 30 позиций в зависимости от модели: у основной массы моделей 24, у КВАНТ MG-1 - 27, опционально встречается 30. Время смены инструмента тоже привязано к модели: около двух секунд у серий AVERTUM и 4-6 секунд у MG-1. Ограничения по инструменту заданы отдельно: максимальный диаметр инструмента 80 мм, до 125 мм при свободных соседних ячейках магазина, длина до 300 мм, масса до 7 кг (для серии CFV). Под длинные заготовки в каталоге предусмотрены решения с удлиненным столом - например, центр CHM55020 с длинным столом со столом 550x2 500 мм.
Система ЧПУ - управляющее звено станка
Стойка ЧПУ считывает управляющую программу (G-код) и по ней управляет приводами координат, частотой вращения шпинделя, сменой инструмента и самодиагностикой. Контурную обработку реализует сама стойка, а поворотный стол расширяет кинематику до четырех и пяти осей.
Единой стойки для всей линейки нет. На CFV1100 (AVERTUM) подтверждена система Fanuc 0i, на российском КВАНТ MV-4 - Delta NC-300. Набор функций у систем различается и влияет на то, какие стратегии обработки доступны без внешней CAM-системы: стойка КВАНТ поддерживает iMachining, трохоидальное фрезерование и жесткое нарезание резьбы (Rigid Tapping) до M20. Исполнение системы ЧПУ уточняют по карточке конкретной модели.
Какие бывают типы привода шпинделя

Привод шпинделя разделяют по способу передачи момента от двигателя к шпинделю. Классов передачи три: без промежуточной передачи, через ремень и через зубчатый редуктор. В карточках первый класс записан двумя разными обозначениями - «Мотор-шпиндель» (двигатель встроен в шпиндельный узел, VMC850HS) и «Прямой» (двигатель соединен со шпинделем муфтой, VMC760II и VMC850II). Выбирают привод под характер операции.
| Тип привода | Под какую задачу выбирают | Пример модели в линейке |
|---|---|---|
| Мотор-шпиндель и прямой привод | Минимальное биение и высокая чистота обработки | CFV1000Lite, VMC850HS (мотор-шпиндель), VMC760II, КВАНТ (прямой) |
| Ременной | Средние требования к точности при ограниченном бюджете | VMC600II, VMC850II/P |
| Редуктор | Высокая производительность при большом съеме металла | GU5II PLUS, GU6II PLUS |
Мотор-шпиндель. Двигатель встроен прямо в шпиндельный узел, между ним и шпинделем нет ни ремня, ни шестерен. Само биение задают опоры шпинделя и его балансировка; отсутствие промежуточной передачи снимает радиальную нагрузку от натяжения ремня и вибрацию от зубчатого зацепления, поэтому такой привод берут под чистовую обработку. Инерция узла минимальна: в серии CFV разгон от нуля до 8 000 об/мин занимает 0,8 секунды. Привод установлен на сериях CFV, CHM и на VMC850HS. У линии КВАНТ карточки заявляют прямой привод - это соседнее решение: двигатель соединен со шпинделем муфтой, а не встроен в узел.
Ременной привод. Двигатель вынесен наружу, момент передается через шкивы и ремень. Ремень гибко настраивает скорости и попутно гасит часть вибраций; решение проще конструктивно. Пример - VMC600II: 10 000 об/мин, стол 750x450 мм, конус BT40.
Редукторный привод. Зубчатые передачи снимают наибольший крутящий момент. Портальный центр GU5II PLUS при 6 000 об/мин выдает момент до 522 Нм, принимает заготовку массой до 2 000 кг на столе 1 400x700 мм и работает с конусом BT50.
Важная оговорка: численные параметры шпинделя типом привода не задаются. Обороты, мощность и момент определяет связка двигателя, шпиндельного узла и передаточного отношения, а тип передачи - лишь один из сомножителей. Контрпример есть в самой линейке: у портального GUe5II PLUS стоит мотор-шпиндель, но обороты те же 6 000, что и у редукторного GU5II PLUS, при моменте 182/224 Нм и конусе BT50. То есть один и тот же тип привода дает и 6 000 об/мин на портале, и 18 000 у CFV1000Lite. Судить о характеристиках по названию привода нельзя - их сверяют по карточке конкретной модели.
Диапазоны линейки для ориентира: частота вращения шпинделя 6 000-28 000 об/мин, крутящий момент от 10,5 до 522 Нм, конус шпинделя от BT30 до BT50.
Какие бывают виды фрезерных станков
Фрезерные станки классифицируют по трем независимым признакам: ориентации шпинделя, несущей схеме и числу управляемых осей.
По ориентации шпинделя. У вертикального станка ось шпинделя обращена вниз, к столу. Отсюда хорошая видимость зоны резания, простая загрузка заготовок и удобная обработка деталей плитного и корпусного типа. У горизонтального станка ось шпинделя идет параллельно столу, и его применяют для тяжелых корпусных деталей и многосторонней обработки.
По несущей схеме. Консольные станки - те, у которых рабочий стол установлен на подвижном кронштейне-консоли, перемещающемся вертикально по направляющим станины. Схема нормирована ГОСТ 165-81, в том числе для исполнений с программным управлением, а нормы точности и жесткости для нее задает ГОСТ 17734-88; типичная ниша - инструментальное, ремонтное и мелкосерийное производство. Одностоечная схема с колонной устроена иначе: стол не поднимается, вертикальную координату отрабатывает шпиндельная группа на колонне, а сам шпиндель вынесен относительно колонны консольно. Третья схема - портальная: две стойки, связанные траверсой. В нашем каталоге представлены одностоечные обрабатывающие центры серий CFV, CHM и VMC, портальные исполнения серии GU и портальный КВАНТ MG-1; консольных станков в разделе нет.
Портал часто трактуют как признак тяжелого станка, и это неверно. Портальная схема дает замкнутый силовой контур и симметрию нагружения: шпиндель нагружает две стойки, и при сопоставимом вылете опрокидывающий момент на несущей системе меньше, чем у одностоечной схемы. Применяется она и в тяжелых центрах, и в компактных прецизионных станках - габарит заготовки при выборе портала вторичен. У портального центра GU6II PLUS стол действительно 1 500x850 мм при нагрузке до 3 000 кг, но по той же схеме построен КВАНТ MG-1 - самая маленькая модель во всем каталоге permanent: стол 400x600 мм, нагрузка 250 кг, масса 1,8 т. По назначению это вертикально-фрезерный обрабатывающий центр, по конструкции - портал типа gantry: подвижный стол, жестко закрепленный портал, шпиндель перемещается по траверсе. Портал там выбран ради точностных параметров при небольшом рабочем поле. Всю линейку можно посмотреть в разделе вертикально-фрезерные обрабатывающие центры.
По числу осей. База - три оси (X, Y, Z). Четвертая ось дает вращение заготовки, обычно вокруг горизонтальной оси; пятая наклоняет шпиндель или заготовку и позволяет обработать сложные поверхности за один установ. Число осей определяет, какую геометрию станок получит за один установ.
Порядок подбора фрезерного станка под деталь
Подбор идет от детали к оборудованию, а не наоборот.
| Шаг | Что оценивают в детали | Что смотрят в станке |
|---|---|---|
| 1 | Габарит и масса заготовки | размер и нагрузка стола, несущая схема: одностоечная или портальная |
| 2 | Материал и характер операции | тип привода шпинделя и требуемый момент, режимы резания |
| 3 | Инструмент и вылет | конус шпинделя: BT30 и BBT30 под высокие обороты, BT40 как универсал, BT50 под тяжелые режимы |
| 4 | Число операций за установ | емкость магазина и время смены инструмента, наличие четвертой или пятой оси |
| 5 | Требования по точности | точность позиционирования и повторяемость конкретной модели, материал основания |
Первый шаг отсекает больше остальных: заготовка, не помещающаяся на стол по габариту или массе, снимает модель с рассмотрения независимо от прочих параметров.
Шаг 2 чаще всего проходят формально, ориентируясь на максимальные обороты в паспорте. На практике под цветные металлы и чистовую обработку берут прямой привод, под большой съем металла - редуктор. Обороты при этом ни о чем не говорят сами по себе: у портального GUe5II PLUS с мотор-шпинделем их 6 000, столько же, сколько у редукторного GU5II PLUS.
Шаг 5 требует смотреть на паспортные значения, а не на класс станка. По линейке точность позиционирования лежит в пределах до 0,005 мм: у КВАНТ MV-4 это 0,004 мм при повторяемости 0,002 мм, у MG-1 - 0,005 мм при повторяемости 0,003 мм, у моделей AVERTUM - 0,003-0,004 мм. Это единицы микрон, и воспроизводятся они только на жесткой несущей системе с выверенными приводами: два станка с одинаковым числом осей и близкими оборотами на одной детали дадут разный результат, если у них разная несущая схема.
Отдельная строка подбора - режимы фрезерования. Их описывают три параметра: скорость резания Vc, подача на зуб fz и глубина резания ap. Глубину ограничивают жесткость станка, мощность шпинделя и твердость материала. Высокоскоростная обработка (HSM) стоит особняком: высокие обороты при малой ширине контакта, при которых основная доля тепла уходит со стружкой. Эффект зависит от материала: на титане и жаропрочных сплавах теплоотвод стружкой работает иначе, и режимы там подбирают отдельно. В каталоге под HSM по цветным металлам заявлен КВАНТ MV-4.
Российская линия КВАНТ в разделе фрезерных
Линия КВАНТ (серии MV и MG) - производство и сборка в России, гарантия три года, ввод в эксплуатацию за сутки. Серии AVERTUM (CFV, CHM, VMC, GU) permanent официально представляет в России как поставщик и интегратор, но не выпускает.
Центр КВАНТ MV-4 несет стол 1 200x550 мм с нагрузкой 1 500 кг, работает с конусом BT-40 (опция BT-30) и стойкой Delta NC-300, точность позиционирования 0,004 мм при повторяемости 0,002 мм, частота вращения шпинделя 16 000 об/мин, мощность 28 кВт. Заявлен он под высокоскоростную обработку цветных металлов.
В каталоге есть и второе исполнение - на 8 000 об/мин. Стол, нагрузка, точность и повторяемость у него те же, магазин на 24 инструмента, смена за 2 секунды, крутящий момент 60 Нм. Назначение у него другое: каталог называет его оптимальным выбором для силовой обработки металлов, пресс-форм и штампов. То есть частоту вращения выбирают не по принципу «чем больше, тем лучше», а под характер съема металла.
MG-1 в той же линии решает противоположную задачу - прецизионную обработку мелких деталей. По назначению это вертикально-фрезерный обрабатывающий центр, по конструкции - портал типа gantry с основанием из полимербетона. Отсюда и остальная комплектация: конус BT30, стол 400x600 мм при нагрузке 250 кг, магазин на 27 позиций, смена инструмента за 4-6 секунд и частота вращения шпинделя 28 000 об/мин.
Две модели одной линии, построенные вокруг разных требований, показывают, где проходит граница подбора: MV-4 и MG-1 не заменяют друг друга ни по габариту детали, ни по режимам, хотя обе относятся к вертикальной обработке и обе российские.
Что остается за пределами этой статьи: горизонтально-фрезерные станки, консольные исполнения и продольно-фрезерные станки в разделе не представлены, поэтому их узлы здесь не разбираются. Порядок подбора в токарной группе и ее таксономия вынесены в отдельные статьи об устройстве токарного станка с ЧПУ и о классификации токарных станков.
Вопросы и ответы
Из чего состоит фрезерный станок с ЧПУ?
Несущая система - станина с колонной либо портал с траверсой. Шпиндельный узел вращает инструмент. Рабочий стол и приводы подач задают перемещения по осям X, Y и Z. Инструментальный магазин с автоматической сменой хранит и подает инструмент по программе. Стойка ЧПУ управляет циклом. Все узлы связаны единой кинематической схемой.
Что такое шпиндель фрезерного станка?
Шпиндель - это узел, который вращает режущий инструмент. От точности его вращения, жесткости и виброустойчивости зависят качество обработки и доступные режимы резания. Инструмент крепится в шпинделе через конус - BT40, BT50, BBT30 или BT30, в зависимости от модели и предельных оборотов станка.
Что такое станина фрезерного станка и зачем она нужна?
Станина - это базовый корпус станка. Она принимает силы резания, гасит вибрации и держит геометрию всех перемещений; на нее монтируются остальные узлы. Для станков такого класса основание, как правило, литое чугунное. У российской линии КВАНТ применено минеральное литье - полимербетон на кварцевом наполнителе с эпоксидным связующим.
Чем фрезерный обрабатывающий центр отличается от станка с ЧПУ?
У обрабатывающего центра есть инструментальный магазин и автоматическая смена инструмента: станок сам меняет фрезу, сверло или метчик по программе. За одну установку заготовки он выполняет несколько операций без участия оператора в смене инструмента. У простого фрезерного станка с ЧПУ инструмент меняют вручную, и многооперационность недоступна.
Какие бывают фрезерные станки?
По ориентации шпинделя - вертикальные и горизонтальные. По несущей схеме - одностоечные с колонной, консольные (стол на подвижном кронштейне, ГОСТ 165-81 и ГОСТ 17734-88) и портальные с траверсой. По числу управляемых осей - три, четыре или пять. В нашем каталоге представлены одностоечные обрабатывающие центры, портальные исполнения серии GU и портальный КВАНТ MG-1.
Чем вертикально-фрезерный станок отличается от горизонтального?
У вертикально-фрезерного станка ось шпинделя направлена вниз, к столу: хорошая видимость зоны резания, простая загрузка и удобная обработка деталей плитного и корпусного типа. У горизонтального ось шпинделя параллельна столу - его берут под тяжелые корпусные детали и многостороннюю обработку.

